Быстроизнашиваемые детали для горной техники от Поставщика
2026-08-21
- Почему выбор поставщика быстроизнашиваемых деталей определяет рентабельность горных работ
- Критические параметры качества: на что смотреть в спецификации
- Типология быстроизнашиваемых деталей и специфика их замены
- Как оценить надежность поставщика: чек-лист для закупщика
- Сравнение импортных и локальных решений: таблица характеристик
- Логистика и документальное оформление: избегаем скрытых затрат
- Экономическая эффективность: расчет TCO (совокупной стоимости владения)
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к надежности
Почему выбор поставщика быстроизнашиваемых деталей определяет рентабельность горных работ
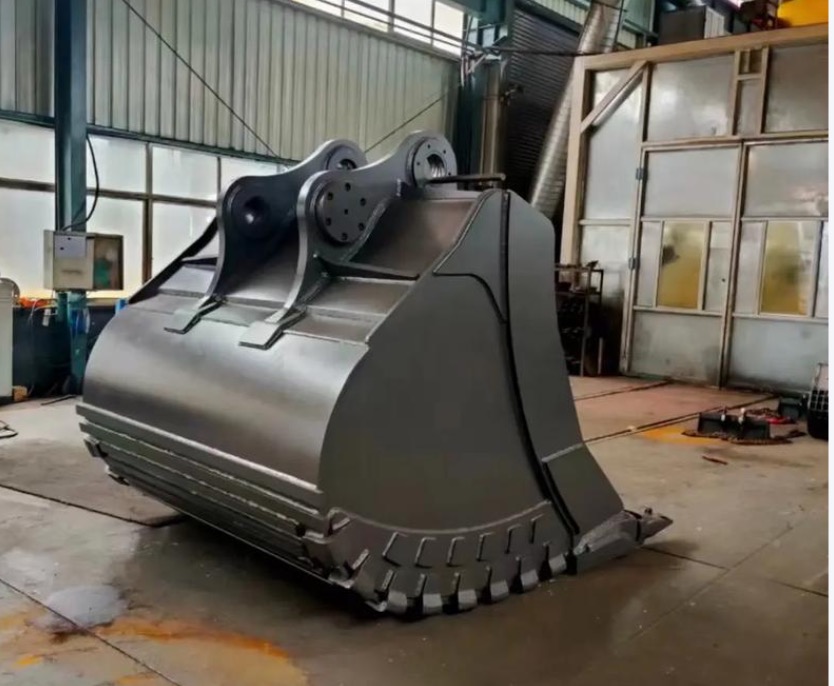
В нашей практике работы с карьерами и обогатительными фабриками мы неоднократно сталкивались с ситуацией, когда экономия 15-20% на закупке запчастей приводила к простоям техники на 40-60 часов в месяц. Быстроизнашиваемые детали для горной техники от Поставщика — это не просто товарная категория, это ключевой фактор операционной эффективности. Когда экскаватор или бульдозер останавливается из-за разрушения ковша или гидравлического цилиндра, стоимость минуты простоя многократно превышает разницу в цене между оригинальной деталью и дешевым аналогом.
Мы анализируем рынок комплектующих для тяжелой техники уже более десяти лет. За это время мы увидели, как изменились требования к качеству металла, точности литья и логистике поставок. Сегодня недостаточно просто найти завод, который может отлить ковш. Необходимо найти партнера, который глубоко понимает металлургию процессов износа в конкретных геологических условиях. В этой статье мы разберем, как выбрать надежного поставщика, какие технические параметры критичны для проверки и почему сертификация EAC и ГОСТ является обязательным минимумом, а не преимуществом.
Если вы отвечаете за снабжение горнодобывающего предприятия, ваша задача — не купить самую дешевую деталь, а обеспечить предсказуемый срок службы оборудования. Мы покажем, как оценить реального поставщика, избегая маркетинговых ловушек. Вы узнаете, какие вопросы задавать инженеру завода, чтобы отличить качественного производителя от перекупщика, и как рассчитать реальную стоимость владения запчастями.
Критические параметры качества: на что смотреть в спецификации
Многие закупщики ориентируются только на твердость по Бринеллю (HB), считая, что чем выше цифра, тем лучше деталь. Это опасное заблуждение. Высокая твердость часто означает хрупкость. В условиях ударных нагрузок, характерных для первичного дробления или работы в скальных породах, сверхтвердая сталь может треснуть вместо того, чтобы изнашиваться постепенно. Нам важно найти баланс между износостойкостью и ударной вязкостью.
Рассмотрим основные материалы, используемые для изготовления быстроизнашиваемых элементов:
- Сталь марки 13ГЛ (аналог Hadfield steel): Содержит около 11-14% марганца. Ее уникальное свойство — аустенитная структура, которая при ударах самоупрочняется. Поверхностный слой становится тверже, в то время как сердцевина остается вязкой. Идеально для щек дробилок и ковшей экскаваторов, работающих с абразивными породами. Срок службы в наших тестах показывал увеличение на 35-45% по сравнению со стандартной углеродистой сталью.
- Хромистые чугуны (ЧХ28, ЧХ16): Содержат до 28% хрома. Обладают исключительной стойкостью к абразивному износу, но низкой ударной вязкостью. Применяются для мелющих тел, футеровки труб гидропульпопроводов и деталей насосов, где нет сильных ударов, но есть постоянный поток абразивной пульпы.
- Биметаллические композиции: Современное решение, где основа выполнена из вязкой стали, а рабочая поверхность наплавлена твердым сплавом или имеет вставки из карбида вольфрама. Такие детали стоят дороже, но их ресурс в экстремальных условиях может быть в 2-3 раза выше.
При запросе коммерческого предложения требуйте паспорт качества на каждую партию. В нем должны быть указаны результаты химического анализа и механических испытаний. Если поставщик отказывается предоставить эти данные или присылает общие сертификаты без привязки к номеру плавки, это красный флаг. Мы однажды столкнулись с поставщиком, который поставлял детали из переплавленного лома без контроля состава. Результатом стал выход из строя трех ковшей за два месяца вместо гарантированных шести.
Обращайте внимание на геометрию литья. Точность размеров влияет на посадку детали. Неплотная посадка зубьев ковша или плит футеровки приводит к вибрациям, которые ускоряют разрушение крепежных элементов и самой детали. Допуски должны соответствовать стандартам ГОСТ или ISO 8062 для литых изделий. Требуйте чертежи с указанием допусков перед началом производства крупной партии.
Типология быстроизнашиваемых деталей и специфика их замены
Горная техника подвергается разным видам нагрузок. Соответственно, детали классифицируются по типу износа: абразивный, ударно-абразивный и эрозионный. Понимание этой классификации помогает правильно подобрать материал и поставщика.
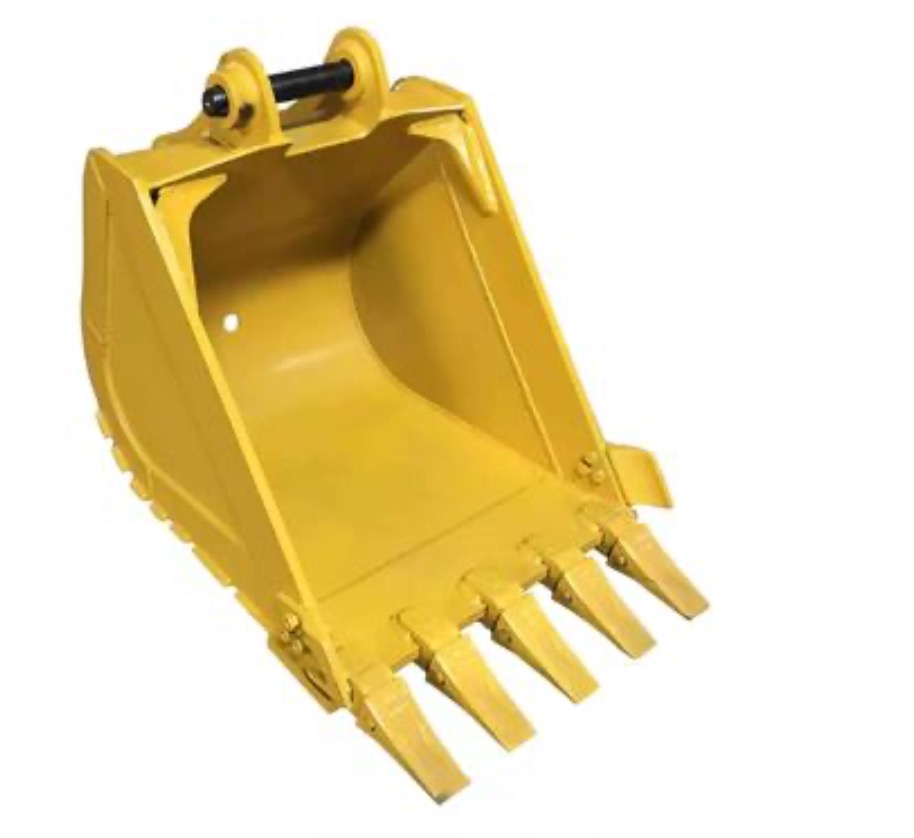
Зубья, адаптеры и режущие кромки ковшей
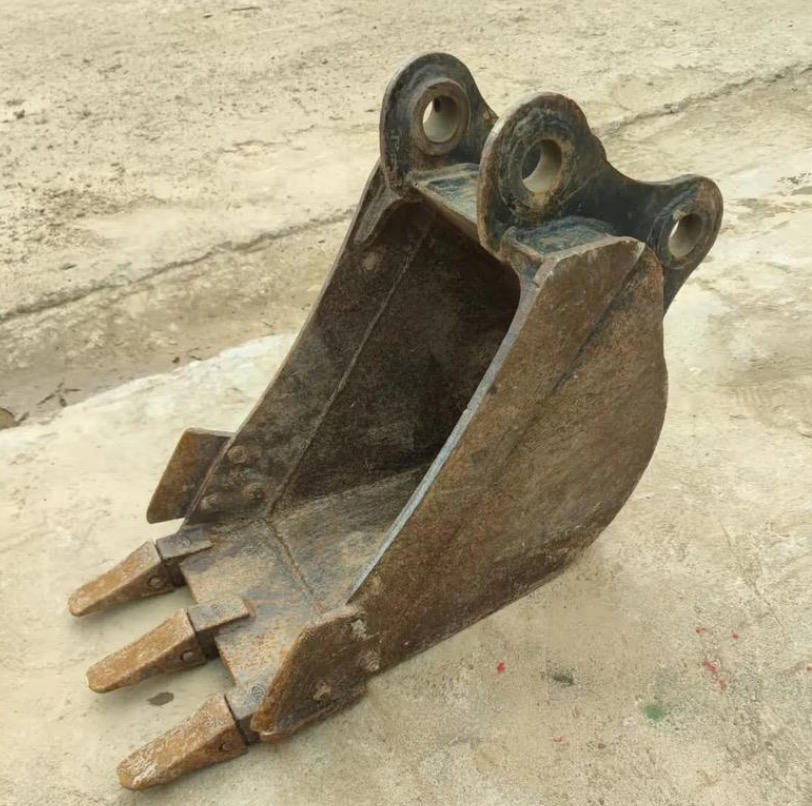
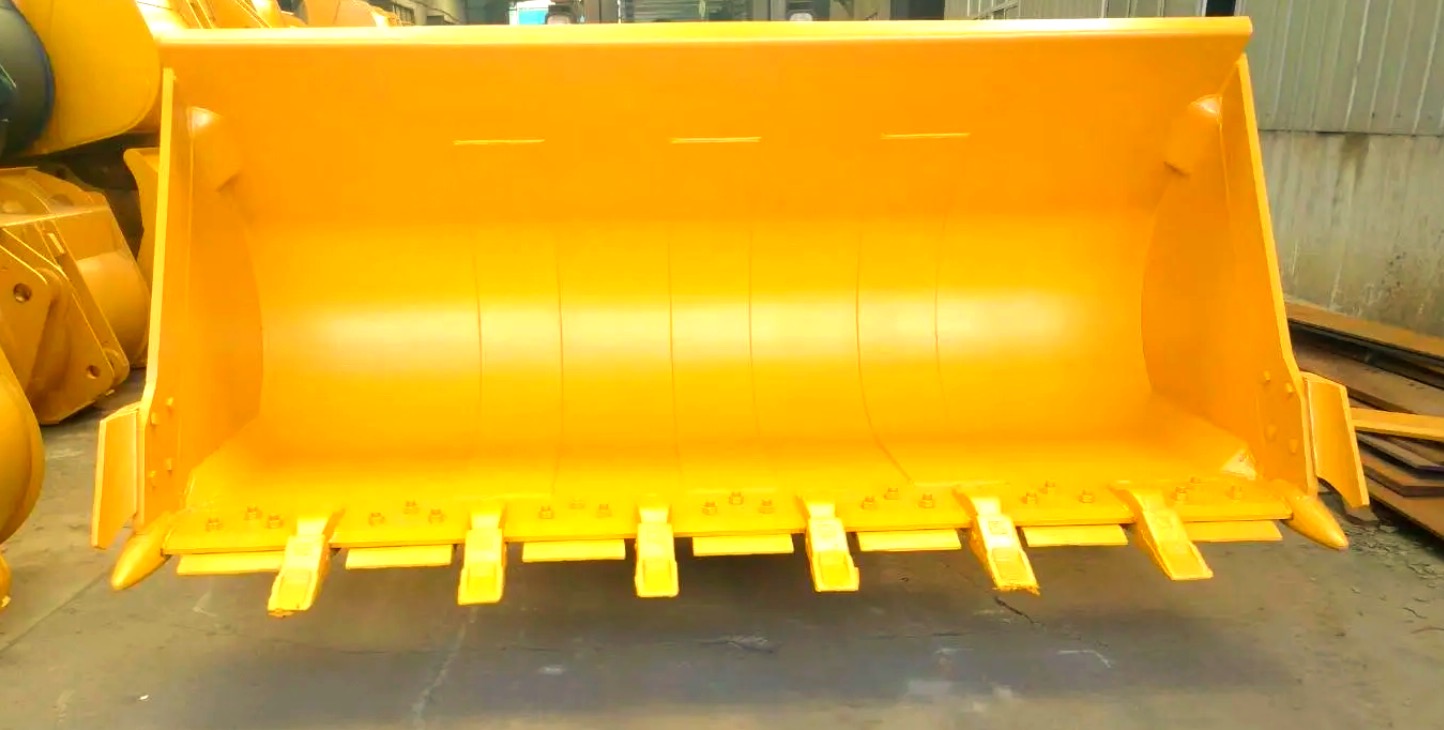
Это элементы прямого контакта с породой. Основная нагрузка — удар при внедрении в грунт и абразивное трение при черпании. Здесь критически важна прочность крепления. Мы рекомендуем использовать системы крепления типа ESCO или Hensley, так как они обеспечивают надежную фиксацию даже при высоких динамических нагрузках. При заказе уточняйте тип хвостовика адаптера. Ошибка в миллиметрах приведет к тому, что зуб не встанет на место или будет выпадать в работе.
Для скальных пород выбирайте зубья из легированной стали с термообработкой на всю глубину. Для мягких грунтов и угля подойдут наплавные зубья или зубья с твердосплавными накладками только на кончике. Средний срок службы зуба в средних условиях составляет 400-600 моточасов. Если ваш поставщик обещает 1000 часов для стандартной стали без уточнения условий эксплуатации, скорее всего, он преувеличивает.
Плиты футеровки и броневые листы
Используются для защиты кузовов самосвалов, бункеров и желобов. Главная проблема здесь — не столько износ, сколько налипание материала и коррозия. Качественная плита должна иметь гладкую поверхность после литья, чтобы материал не застревал. Шероховатость поверхности увеличивает сопротивление движению груза и вес техники, что ведет к перерасходу топлива.
Мы советуем заказывать плиты с отверстиями под крепление, выполненными методом литья, а не сверления после отливки. Сверленые отверстия создают точки концентрации напряжения, откуда начинаются трещины. Литые отверстия имеют плавные переходы и лучше распределяют нагрузку. Толщина плит обычно варьируется от 20 до 50 мм в зависимости от размера кусков породы. Для крупных карьеров оптимальна толщина 30-40 мм из стали 110Г13Л.
Детали земснарядов и гидропульпопроводов
Насосы, работающие с пульпой, страдают от кавитации и абразивного размыва. Рабочие колеса и корпуса насосов требуют использования высокотехнологичных сплавов, таких как ЧХ28 или специальные полиуретановые композиты. Полиуретан отлично гасит вибрации и устойчив к мелкому абразиву, но боится крупных камней и высоких температур.
При выборе поставщика деталей для насосов обращайте внимание на наличие собственного литейного производства и лаборатории. Контроль микроструктуры чугуна здесь обязателен. Наличие карбидов хрома правильной формы и размера напрямую влияет на износостойкость. Мы видели случаи, когда насосы выходили из строя через неделю из-за неправильной термической обработки, которая сделала чугун слишком хрупким.
Как оценить надежность поставщика: чек-лист для закупщика
Выбор партнера — это риск-менеджмент. Рынок насыщен компаниями, которые позиционируют себя как производители, но на деле являются трейдерами. Работа через посредника увеличивает цену на 20-30% и усложняет коммуникацию при возникновении рекламаций. Вот пошаговый алгоритм проверки контрагента, который мы используем в своей работе.
- Проверка производственных мощностей. Запросите видео-тур по цеху или организуйте личный визит. Обратите внимание на наличие собственных печей для плавки, формовочных линий и, что самое важное, участка термообработки. Отсутствие собственной печи термообработки означает, что завод отдает эту операцию на сторону, что снижает контроль качества. Также проверьте наличие складских запасов готовой продукции. Наличие запасов говорит о стабильном производстве и возможности быстрой отгрузки.
- Аудит системы контроля качества. Попросите показать журнал входного контроля сырья и выходного контроля готовой продукции. Как часто проводятся испытания на ударную вязкость? Есть ли на предприятии дефектоскопическое оборудование (УЗК, рентген) для выявления внутренних раковин и трещин? Сертификат ISO 9001 — это хорошо, но он подтверждает наличие системы, а не качество каждой отливки. Требуйте отчеты о реальных испытаниях партий.
- Анализ логистических возможностей. Горные предприятия часто находятся в удаленных регионах. Спросите, как поставщик упаковывает детали для транспортировки. Тяжелые детали должны быть надежно закреплены на паллетах или в деревянных ящиках, чтобы избежать повреждений при перегрузке. Уточните сроки доставки до ближайшего железнодорожного узла или порта. Надежный поставщик должен иметь опыт работы с экспортными документами и знать требования таможни.
- Референс-лист и отзывы. Попросите контакты текущих клиентов, желательно из вашего региона или с похожими условиями эксплуатации. Позвоните им. Спросите не о том, “хороший ли это завод”, а о том, “были ли у них рекламации и как быстро они их решали”. Ответственность поставщика проявляется именно в моменты проблем. Если завод признает брак и оперативно заменяет деталь за свой счет — это партнер. Если начинает спорить и требовать независимой экспертизы за ваш счет — ищите другого.
- Финансовая устойчивость. Проверьте компанию через открытые реестры. Долги по налогам или судебные иски от других поставщиков могут сигнализировать о проблемах с денежным потоком. Нестабильный поставщик может сорвать поставки в самый неподходящий момент, оставив вашу технику без запчастей.
Один из наших клиентов сэкономил 10% на стоимости комплекта брони для дробилки, выбрав нового поставщика без должной проверки. Через три месяца работы выяснилось, что геометрия плит не соответствовала чертежам, и их установка потребовала дополнительной сварки и подгонки на месте. Затраты на работу сварщиков и простой дробилки перекрыли всю первоначальную экономию. Этот урок стоил дорого, но он научил нас никогда не жертвовать технической экспертизой ради цены.
Сравнение импортных и локальных решений: таблица характеристик
Часто стоит вопрос: покупать ли оригинальные запчасти от OEM-производителей (Caterpillar, Komatsu, Hitachi) или искать альтернативу у специализированных заводов. Ниже приведено сравнение, основанное на нашем опыте поставок для российских и зарубежных карьеров.
| Параметр | OEM (Оригинал) | Специализированный завод (Альтернатива) |
|---|---|---|
| Цена | Высокая. Включает бренд, маркетинг и сложную логистику. | На 20-40% ниже. Прямая продажа от производителя. |
| Срок поставки | Длительный (4-12 недель). Зависит от глобальной цепочки поставок. | Короткий (2-4 недели). Гибкое производство и наличие склада. |
| Качество материала | Стабильно высокое. Строгий контроль. | Зависит от завода. Требует тщательного выбора и аудита. |
| Гибкость (индивидуальная настройка) | Низкая. Стандартные решения для всех. | Высокая. Возможность изменить состав сплава или геометрию под конкретные задачи. |
| Сервис и поддержка | Глобальная сеть, но бюрократизирована. | Персональный подход, быстрый ответ инженера. |
| Риск контрафакта | Низкий (при покупке у официального дилера). | Средний. Важно проверять репутацию завода. |
Наша рекомендация: для критически важных узлов, где отказ грозит катастрофическими последствиями, и для новой техники на гарантии целесообразно использовать OEM. Для активно изнашиваемых расходных материалов (зубья, плиты, ковши) на технике, вышедшей из гарантийного периода, специализированные заводы предлагают лучшее соотношение цены и качества. Более того, многие такие заводы готовы улучшить оригинальную конструкцию, добавив ребра жесткости или изменив угол атаки, что продлевает срок службы.
Важно отметить, что понятие “качество” у специализированных заводов неоднородно. Есть заводы первого эшелона, которые поставляют продукцию на конвейеры крупных производителей техники, и есть мелкие литейки с кустарным подходом. Наша задача как экспертов — помочь вам идентифицировать первых.
Ярким примером такого предприятия первого эшелона является ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство». Расположенное в промышленном парке провинции Шаньси (Китай), это профессиональное литейное предприятие с 2003 года специализируется на производстве высокомарганцовистых и легированных сталей для тяжелого оборудования. Мощность завода достигает 50 000 тонн продукции в год, что позволяет обеспечивать стабильные поставки даже для крупных горнодобывающих холдингов.
Что делает «Шаньси Синьжуйда» надежным партнером? Во-первых, полный производственный цикл. Завод оснащен собственными среднечастотными плавильными печами (до 15 тонн), тремя автоматическими установками термообработки с программным управлением и современным парком механической обработки, включая вертикальные токарные станки диаметром до 3 метров. Это позволяет выпускать отливки массой до 50 тонн с высокой точностью геометрии.
Во-вторых, строгий контроль качества. Предприятие сертифицировано по ISO 9001 и располагает собственной лабораторией, оснащенной спектрометрами, ультразвуковыми и магнитопорошковыми дефектоскопами, а также металлографическими анализаторами. Каждая партия проходит многоступенчатый контроль, гарантируя соответствие международным стандартам. Продукция компании успешно экспортируется в Северную Америку, Европу, ЮАР и Юго-Восточную Азию, что подтверждает ее конкурентоспособность на самых требовательных рынках.
Логистика и документальное оформление: избегаем скрытых затрат
Даже самая качественная деталь может стать проблемой, если она застрянет на таможне или придет поврежденной. Логистика тяжелого машиностроения имеет свою специфику. Вес одной партии может достигать десятков тонн, что требует использования железнодорожного транспорта или тяжелых грузовиков.
При работе с международными поставщиками, такими как «Шаньси Синьжуйда», или внутри страны убедитесь, что все детали имеют правильную маркировку. Каждая отливка должна иметь клеймо с маркой стали, номером плавки и годом выпуска. Это требование стандартов ГОСТ и необходимо для отслеживания происхождения материала в случае аварии.
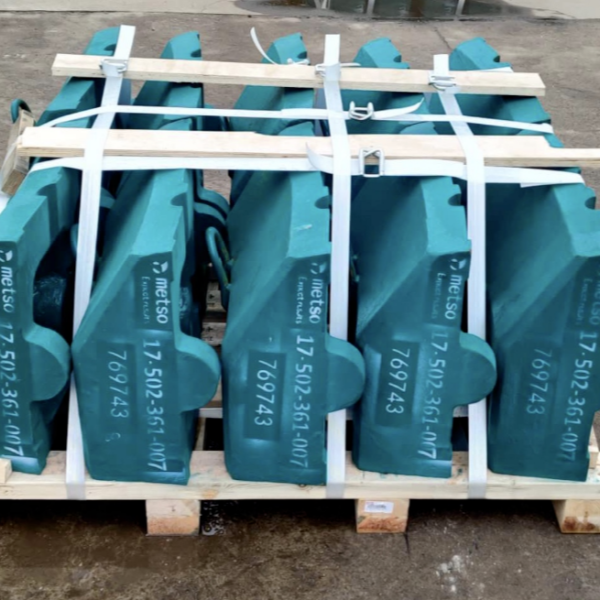
Упаковка должна выдерживать многократные перегрузки. Мы рекомендуем использовать стальные ленты для фиксации деталей на деревянных поддонах. Мелкие детали (болты, гайки, шпильки) должны быть упакованы в герметичные пластиковые мешки с антикоррозийной обработкой, чтобы избежать ржавчины при хранении на открытом воздухе.
Документооборот должен включать:
- Товарно-транспортную накладную.
- Сертификат качества (паспорт) на каждую партию с результатами химического и механического анализа.
- Инструкцию по монтажу и эксплуатации (если требуется специфический момент затяжки или порядок установки).
- Сертификат соответствия ТР ТС (для рынка ЕАЭС), если детали подлежат обязательной сертификации.
Отсутствие сертификата соответствия может привести к штрафам со стороны надзорных органов и запрету на использование техники. Убедитесь, что ваш поставщик имеет действующие сертификаты на выпускаемую продукцию. Мы всегда проверяем актуальность сертификатов в реестре Росаккредитации перед заключением договора.
Экономическая эффективность: расчет TCO (совокупной стоимости владения)
Принимая решение о закупке, смотрите не на цену покупки, а на стоимость часа работы. Формула проста:
Стоимость часа = (Цена детали + Стоимость замены + Стоимость простоя) / Моточасы службы
Рассмотрим пример. Деталь А стоит 100 условных единиц и служит 100 часов. Деталь Б стоит 150 условных единиц, но служит 200 часов. Замена занимает 2 часа, стоимость часа работы бригады и техники — 50 условных единиц.
Для детали А: (100 + 2*50) / 100 = 2 единицы в час.
Для детали Б: (150 + 2*50) / 200 = 1.25 единицы в час.
Несмотря на то, что деталь Б дороже на 50%, ее использование дешевле на 37.5% в пересчете на час работы. Кроме того, реже меняя деталь, вы снижаете риск травматизма персонала и вероятность ошибок при монтаже.
Мы помогаем нашим клиентам проводить такой анализ для основных узлов техники. Часто оказывается, что переход на более качественные, но дорогие детали от проверенного поставщика снижает общие затраты на содержание парка на 15-20% в год. Это существенная сумма для крупного карьера.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у производителей?
Обычно производители работают с партиями от 1 тонны или от одного комплекта на одну машину. Для стандартных позиций (зубья, адаптеры) возможен отбор от 50-100 штук. Для крупных отливок (ковши, корпуса) MOQ составляет 1-2 штуки. Мы рекомендуем заказывать пробную партию для тестирования, прежде чем оформлять годовой контракт.
Сколько времени занимает изготовление нестандартных деталей?
Изготовление по индивидуальным чертежам включает этап создания модели и формовки. Обычно это занимает 4-6 недель. Если у завода есть готовые модели, срок сокращается до 2-3 недель. Срочные заказы могут быть выполнены за 10-14 дней с наценкой за срочность.
Предоставляет ли поставщик гарантию?
Да, ответственные заводы дают гарантию на отсутствие литейных дефектов (раковины, трещины) сроком от 6 до 12 месяцев. Гарантия на износ зависит от условий эксплуатации и обычно не предоставляется, так как износ — это естественный процесс. Однако, если деталь выходит из строя преждевременно из-за нарушения технологии производства, завод обязан заменить ее бесплатно.
Можно ли заказать детали с улучшенными характеристиками?
Да, большинство заводов имеют возможность модифицировать состав сплава или конструкцию. Например, добавить легирующие элементы (молибден, никель) для повышения прочности или изменить геометрию ребер жесткости. Для этого нужно предоставить техническое задание и обоснование изменений. Наши инженеры помогут сформулировать такие требования.
Заключение: ваш следующий шаг к надежности
Выбор поставщика быстроизнашиваемых деталей — это стратегическое решение. Оно влияет не только на бюджет, но и на безопасность и непрерывность производственного процесса. Не позволяйте низкой начальной цене затмить долгосрочные риски. Ищите партнера, который разделяет ваши ценности качества и прозрачности.
Мы предлагаем комплексный подход к снабжению горных предприятий. Наши специалисты проведут аудит ваших текущих потребностей, предложат оптимальные материалы и рассчитают экономическую эффективность замены. Мы работаем только с проверенными заводами, имеющими собственное производство и лабораторию, и гарантируем соответствие продукции заявленным спецификациям.
Не ждите поломки, чтобы задуматься о качестве запчастей. Действуйте на опережение. Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости комплекта деталей для вашей техники. Давайте вместе повысим эффективность вашего горного бизнеса.
Быстроизнашиваемые детали для горной техники: каталог и цены
-


-
-

Whatsapp