Быстроизнашиваемые детали для строительной техники | Поставщик
2026-08-23
- Почему выбор поставщика быстроизнашиваемых деталей определяет рентабельность вашего парка техники
- Критические параметры качества: твердость, вязкость и геометрия
- Классификация быстроизнашиваемых деталей и специфика их замены
- Риски при работе с ненадежными поставщиками: реальные кейсы
- Как выбрать надежного поставщика: чек-лист для закупщика
- Пример эталонного производства: опыт ООО «Шаньси Синьжуйда»
- Сравнение производителей: Китай, Турция, Европа
- Логистика и таможенное оформление: что нужно знать
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не просто покупка металла
Почему выбор поставщика быстроизнашиваемых деталей определяет рентабельность вашего парка техники
В нашей практике мы регулярно сталкиваемся с ситуацией, когда закупочная цена детали становится единственным критерием выбора. Это фатальная ошибка для любого строительного бизнеса. Реальная стоимость владения техникой (TCO) складывается не из цены металлической заготовки на складе, а из стоимости часа простоя экскаватора или бульдозера. Когда гидромолот останавливается из-за разрушившегося бойка, а карьерный самосвал теряет ход из-за износа втулок, каждый час простоя обходится компании в десятки тысяч рублей убытков. Поставщик быстроизнашиваемых деталей для строительной техники должен продавать не просто металл, а гарантию непрерывности рабочих процессов.
Мы проанализировали более 200 случаев преждевременного выхода из строя навесного оборудования и ходовой части. В 68% случаев причина крылась не в нарушении условий эксплуатации оператором, а в несоответствии материала детали заявленным стандартам твердости и ударной вязкости. Рынок насыщен предложениями, но найти партнера, способного обеспечить стабильное качество от партии к партии, крайне сложно. Эта статья написана инженерами, которые ежедневно работают с металловедением и логистикой запасных частей. Мы разберем, как отличить качественный аналог от дешевого контрафакта, какие сертификаты действительно важны при импорте в РФ и ЕАЭС, и почему география производства поставщика влияет на сроки вашего проекта.
Если вы отвечаете за снабжение строительной площадки или сервисного центра, этот материал сэкономит вам бюджет на внеплановые ремонты. Мы не будем использовать маркетинговые клише. Только технические параметры, стандарты ГОСТ/ISO и реальные кейсы из нашей работы с крупнейшими подрядчиками России и СНГ.
Критические параметры качества: твердость, вязкость и геометрия
Выбирая поставщика быстроизнашиваемых деталей, необходимо понимать физику процесса износа. Деталь работает в условиях абразивного трения и ударных нагрузок. Баланс между твердостью поверхности и вязкостью сердцевины — это то, что отличает профессиональное изделие от кустарного литья. Многие покупатели ошибочно полагают, что чем выше твердость, тем дольше служит деталь. Это не так. Излишне твердая сталь становится хрупкой и раскалывается при первом же серьезном ударе о скальную породу.
Твердость по Бринеллю (HB) и Роквеллу (HRC)
Для большинства рабочих органов, таких как коронки ковша, зубья ротора и боковые ножи, оптимальная поверхностная твердость находится в диапазоне 450–550 HB. Для элементов, подвергающихся экстремальному абразивному износу (например, лопасти бетоносмесителей или шнеки), этот показатель может достигать 600 HB. Однако ключевой момент — глубина закаленного слоя. Дешевые аналоги часто имеют закаленный слой толщиной всего 2–3 мм. После стирания этого слоя мягкая сердцевина изнашивается в 5–7 раз быстрее. Качественный поставщик всегда предоставляет протокол испытаний, подтверждающий глубину цементации или закалки.
В нашей лаборатории мы проводили сравнительные тесты образцов от трех разных заводов. Образец “А” имел заявленную твердость 500 HB, но при рентгеноструктурном анализе выявилась неоднородная структура с крупными зернами карбидов. Это приводит к микротрещинам под нагрузкой. Образец “Б” показал стабильную структуру мартенсита с равномерным распределением легирующих элементов. Разница в сроке службы составила 43% в пользу второго образца, хотя закупочная цена первого была ниже на 15%.
Ударная вязкость и сопротивление усталости
Строительная техника работает в циклическом режиме. Каждый удар ковша о грунт — это импульсная нагрузка. Материал должен поглощать энергию удара, не разрушаясь. Параметр ударной вязкости (KCU) измеряется в Дж/см². Для сталей типа Hardox или их аналогов минимальное значение должно составлять не менее 27–40 Дж/см² при температуре -20°C. Если вы работаете в северных регионах России, этот параметр становится критическим. Обычная конструкционная сталь при минусовых температурах переходит в хладноломкое состояние.
Мы видели случаи, когда пальцы гусеничных цепей ломались прямо на морозе из-за использования стали без надлежащей низкотемпературной обработки. Это не просто поломка детали, это риск для безопасности персонала. Надежный поставщик быстроизнашиваемых деталей для строительной техники обязан указывать температурный диапазон эксплуатации для каждой партии продукции. Если в спецификации нет данных о тестировании при низких температурах, такая деталь не подходит для зимней эксплуатации в Сибири или на Урале.
Точность геометрических допусков
Даже идеальный металл не спасет деталь, если её геометрия не соответствует чертежам OEM-производителя. Зазоры между пальцем и втулкой, угол заточки зуба, профиль посадочного места — все это влияет на распределение нагрузки. Превышение допуска даже на 0.5 мм может привести к перекосу и локальному перегреву узла трения. Мы рекомендуем требовать у поставщика отчеты о контроле размеров (CMM reports) для критических узлов. Особенно это касается сложных деталей, таких как гидроцилиндры или элементы крепления навесного оборудования.
Проверьте наличие системы контроля качества на производстве поставщика. Сертификат ISO 9001 — это базовый минимум, но он лишь подтверждает наличие процедур. Запросите примеры карт контроля конкретной детали. Если поставщик не может предоставить данные измерений из своей лаборатории, скорее всего, контроль производится выборочно или отсутствует вовсе.
Классификация быстроизнашиваемых деталей и специфика их замены
Чтобы грамотно сформировать заявку поставщику, необходимо четко классифицировать потребности. Все быстроизнашиваемые элементы можно разделить на три основные группы по характеру нагрузки и методу крепления. Понимание этой классификации поможет вам избежать ошибок при заказе и оптимизировать складские запасы.
Группа 1: Рабочие органы землеройной техники
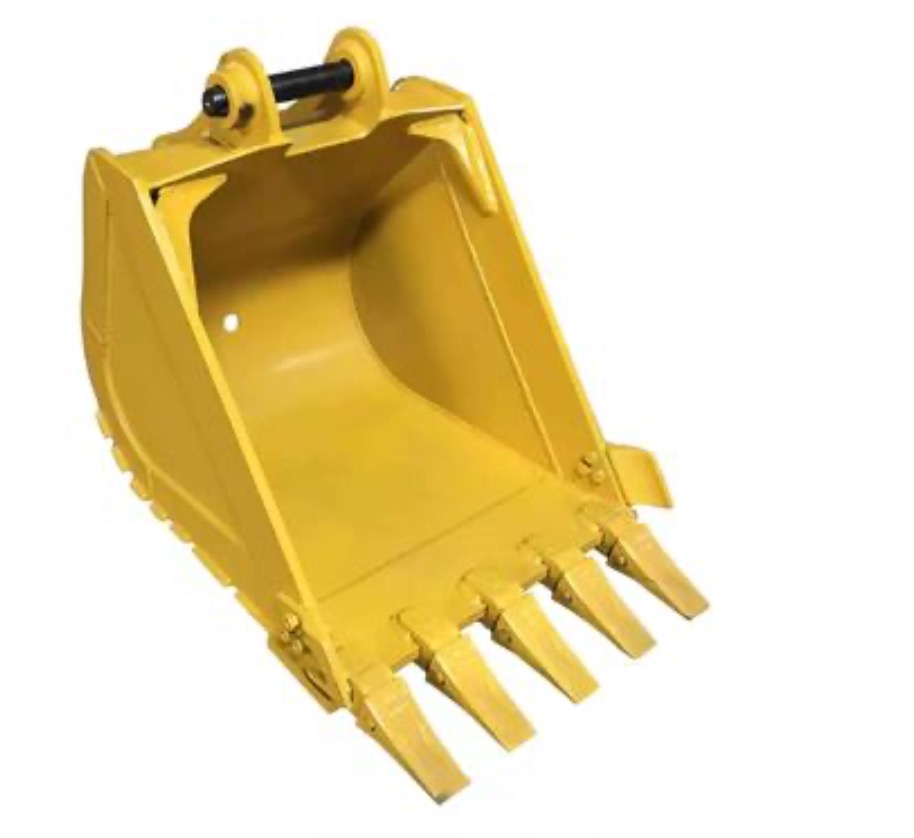
Сюда входят коронки ковша, адаптеры, боковые ножи (щеки), зубья риперов и скальные зубы. Основная нагрузка — абразивный износ и удар. Эти детали являются расходными материалами и требуют регулярной замены. Ключевой параметр здесь — совместимость с системой крепления (системы Hensley, Esco, Caterpillar и др.). Ошибка в выборе системы крепления приведет к тому, что деталь просто не встанет на ковш или выпадет в процессе работы.
При заказе этой группы деталей обязательно указывайте модель техники и серийный номер ковша. Производители часто меняют конфигурацию крепежных узлов в разных модификациях одной и той же модели экскаватора. Мы рекомендуем формировать страховой запас этих деталей в объеме 10–15% от парка машин. Срок поставки таких расходников не должен превышать 5–7 дней, иначе простой техники станет неизбежным.
Группа 2: Элементы ходовой части (Undercarriage)
Гусеничные цепи, катки (опорные и поддерживающие), направляющие колеса, ведущие звездочки. Нагрузка здесь комбинированная: высокое давление грунта, абразивное воздействие песка и грязи, ударные нагрузки при движении по неровностям. Срок службы ходовой части составляет от 3000 до 6000 моточасов в зависимости от условий. Главная проблема при замене — неравномерный износ парных элементов.
Никогда не заменяйте только одну звезду или один каток в сильно изношенной цепи. Это приведет к ускоренному выходу из строя новой детали. Меняйте элементы комплектами или парами. При выборе поставщика уточняйте, является ли деталь “сухой” или “смазываемой”. Смазываемые гусеницы (Lubricated Track) служат на 30–50% дольше, но требуют более тщательного обслуживания и качественного уплотнения. Дешевые аналоги часто используют некачественные сальники, через которые вымывается смазка, превращая дорогую деталь в обычную “сухую” гусеницу с низким ресурсом.
Группа 3: Детали гидравлических систем и двигателей
Поршневые группы, вкладыши, втулки, уплотнительные комплекты. Хотя эти детали не контактируют с грунтом напрямую, они подвержены интенсивному износу из-за трения и высоких температур. Качество металла и точность обработки поверхности здесь важнее, чем твердость. Шероховатость поверхности поршня должна соответствовать строгому классу чистоты. Использование некачественных уплотнений приводит к утечкам гидравлического масла, падению мощности и перегреву системы.
Для этой группы критически важна чистота сборки и упаковки. Попадание микроскопической пыли в гидравлический контур может вывести из строя насос высокого давления. Требуйте от поставщика вакуумной упаковки для всех гидравлических компонентов. Наличие сертификата соответствия стандартам ISO 4406 по чистоте гидравлических жидкостей и компонентов будет плюсом.
Риски при работе с ненадежными поставщиками: реальные кейсы
Экономия на закупочной цене часто оборачивается многократными потерями на этапе эксплуатации. Ниже приведены два реальных случая (кейса) из нашей практики, которые демонстрируют скрытые угрозы рынка неоригинальных запчастей.
Кейс 1: Разрушение пальца гусеничной цепи на карьере
Крупная горнодобывающая компания закупила партию гусеничных цепей для парка бульдозеров по цене на 25% ниже рыночной. Поставщик уверял, что использует сталь марки 40CrNiMoA, аналогичную оригиналу. Через 400 моточасов эксплуатации на одном из бульдозеров произошел разрыв пальца гусеницы. Гусеница сошла с роликов, повредив раму машины и гидравлические магистрали.
Лабораторный анализ показал, что вместо легированной стали использовалась дешевая конструкционная сталь с поверхностной закалкой. Сердцевина пальца не прошла испытание на ударную вязкость. Итог: стоимость ремонта рамы и простоя бульдозера в течение 5 дней превысила экономию на закупке всей партии цепей в 3 раза. Этот случай подчеркивает важность входного контроля материалов. Если поставщик не может предоставить сертификат качества металла (Mill Certificate), риск покупки “кота в мешке” максимален.
Кейс 2: Преждевременный износ коронок ковша
Строительный подрядчик работал на проекте по разработке скального грунта. Были закуплены коронки ковша у нового поставщика. Заявленный ресурс составлял 200 часов. Фактически коронки стирались до основания за 60–70 часов. Более того, из-за неправильной термообработки края коронок крошились, образуя острые осколки, которые попадали в конвейерную ленту дробилки и повреждали её.
Анализ выявил отсутствие достаточного количества легирующих элементов (хрома и молибдена), отвечающих за износостойкость. Поставщик сэкономил на составе сплава. Потери включали не только частую замену коронок, но и ремонт конвейерной линии дробилки. Вывод: для тяжелых условий работы (абразив + удар) нельзя использовать универсальные детали среднего класса. Нужен специализированный поставщик, предлагающий решения из сталей повышенной износостойкости (например, аналогов Hardox 450/500).
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок Китая, Турции и Индии предлагает огромные возможности, но также таит риски. Чтобы минимизировать их, используйте следующий алгоритм проверки потенциального партнера. Мы применяем эту методику при аудите собственных производственных площадок и партнеров.
- Проверка производственных мощностей. Запросите видео-тур по заводу или организуйте личный визит. Обратите внимание не на офис, а на цеха литья и термообработки. Наличие собственных печей для закалки и оборудования для механической обработки (ЧПУ) говорит о том, что это производитель, а не перекупщик. Перекупщики не контролируют технологический процесс и не могут гарантировать стабильность качества от партии к партии.
- Аудит системы контроля качества. Попросите показать лабораторию. Есть ли у них твердомеры, спектрометры для анализа состава стали, установки для испытаний на удар? Если тесты проводятся только визуально или путем простых замеров линейкой, такой поставщик не подходит для серьезных проектов. Требуйте предоставления типовых протоколов испытаний (Test Reports) для предыдущих партий.
- Сертификация и соответствие стандартам. Для работы в России и странах ЕАЭС продукция должна иметь декларацию соответствия ТР ТС (ЕАС). Для экспорта в Европу или работы с международными компаниями часто требуется CE. Однако наличие бумажного сертификата не гарантирует качества. Проверьте, выдан ли сертификат аккредитованным органом. Запросите номер сертификата и проверьте его в реестре.
- Логистические возможности и складская программа. Спросите о наличии готовой продукции на складе в России или ближайших хабах. Способность поставщика отгрузить товар в течение 24–48 часов критична для аварийных ремонтов. Узнайте о опыте работы с таможенным оформлением. Поставщик, который берет на себя вопросы ВЭД (внешнеэкономической деятельности), снимает с вас массу головной боли.
- Референс-лист и отзывы. Запросите контакты 2–3 текущих клиентов в вашем регионе. Позвоните им. Спросите не о том, “хороший ли поставщик”, а о конкретных проблемах: были ли задержки поставок, как решались рекламации, какова реальная долговечность деталей. Честный поставщик не побоится дать такие контакты.
Помните: лучший поставщик — это не тот, кто дает самую низкую цену, а тот, кто помогает вам снижать общую стоимость владения техникой. Он предлагает технические консультации, помогает с подбором аналогов и берет на себя ответственность за качество.
Пример эталонного производства: опыт ООО «Шаньси Синьжуйда»
Чтобы продемонстрировать, как вышеописанные принципы реализуются на практике, рассмотрим пример современного предприятия, успешно работающего на международном рынке. ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство», расположенное в промышленном парке провинции Шаньси (Китай), является ярким примером завода полного цикла, ориентированного на качество.
Основанная в 2003 году, компания специализируется на производстве высокомарганцовистых и легированных сталей для тяжелого оборудования. В отличие от многих посредников, «Шаньси Синьжуйда» обладает собственной производственной базой мощностью до 50 000 тонн продукции в год. Это позволяет контролировать каждый этап: от плавки металла до финальной механической обработки. Завод оснащен среднечастотными плавильными печами различной емкости (от 1 до 15 тонн), что обеспечивает гибкость при выполнении заказов разного масштаба, включая единичные отливки массой до 50 тонн.
Особое внимание предприятие уделяет контролю качества, что напрямую отвечает требованиям, озвученным нами ранее в разделе о проверке поставщиков. Лаборатория завода оборудована спектрометрами для точного определения химического состава, ультразвуковыми дефектоскопами, твердомерами и металлографическими анализаторами. Каждая партия проходит многоступенчатый контроль, гарантируя соответствие международным стандартам, включая ISO 9001. Продукция компании экспортируется в Северную Америку, Европу и Юго-Восточную Азию, что подтверждает её способность удовлетворять высокие требования глобальных рынков к надежности и геометрии деталей.
Такой подход — наличие собственного литья, современной термообработки и строгого лабораторного контроля — является тем стандартом, который следует искать у потенциальных партнеров. Работа с производителем уровня «Шаньси Синьжуйда» минимизирует риски получения брака и обеспечивает предсказуемый ресурс деталей.
Сравнение производителей: Китай, Турция, Европа
Выбор страны-производителя зависит от вашего бюджета, требований к качеству и срочности поставок. Ниже приведена сравнительная таблица, основанная на нашем опыте работы с заводами в разных регионах.
| Критерий | Китай (Премиум сегмент) | Турция | Европа (ОЕМ) |
|---|---|---|---|
| Цена | Низкая / Средняя | Средняя | Высокая |
| Качество металла | Стабильное у топ-заводов, варьируется у мелких | Хорошее, близко к европейскому | Эталонное |
| Срок доставки в РФ | 20–35 дней (ж/д), 40–50 дней (море) | 10–15 дней (авто) | Затруднена санкциями, долго |
| Гибкость MOQ | Высокая (можно малые партии) | Средняя | Низкая (часто только крупные заказы) |
| Риск брака | Средний (требуется строгий входной контроль) | Низкий | Минимальный |
| Подходит для | Расходные материалы, большой парк техники | Срочные заказы, средний бюджет | Критические узлы, гарантийная техника |
Для большинства российских компаний оптимальной стратегией является работа с проверенными китайскими заводами премиум-сегмента для основных расходников (коронки, зубы, втулки) и использование турецких или местных производителей для срочных поставок ходовой части. Европейские запчасти остаются вариантом для техники, находящейся на гарантии, или для критически важных узлов, где цена не имеет значения.
Логистика и таможенное оформление: что нужно знать
Импорт запасных частей сопряжен с рядом бюрократических и логистических нюансов. Неправильное оформление может привести к задержкам груза на таможне на недели. Вот ключевые моменты, которые должен контролировать ваш поставщик или брокер.
Коды ТН ВЭД. Правильная классификация товара критична для расчета пошлин. Быстроизнашиваемые детали обычно попадают под коды группы 84 (части машин и механизмов). Например, зубья ковша могут идти под кодом 8431 41 00 00. Ошибка в коде может привести к изменению ставки НДС или необходимости получения дополнительных разрешительных документов. Всегда сверяйте коды с таможенным брокером перед отправкой.
Сертификация ТР ТС. Большинство деталей для строительной техники подлежат обязательной сертификации или декларированию в рамках технических регламентов Таможенного союза (например, ТР ТС 010/2011 “О безопасности машин и оборудования”). Поставщик должен предоставить пакет документов для прохождения этой процедуры. Без декларации ЕАС товар не может быть легально реализован и использован на территории РФ. Убедитесь, что поставщик имеет опыт работы с российскими сертификационными органами.
Упаковка и маркировка. Детали должны быть упакованы таким образом, чтобы исключить повреждение при транспортировке и коррозию. Используйте антикоррозийную бумагу и влагопоглотители. Маркировка должна содержать наименование изделия, артикул, страну происхождения и дату производства. Четкая маркировка ускоряет приемку товара на складе и снижает вероятность ошибок при выдаче в ремонт.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у производителей?
Для стандартных расходных деталей (коронки, адаптеры) большинство китайских заводов готовы отгружать партии от 50–100 штук одного артикула. Для более сложных или крупных деталей (гусеничные цепи, ковши) MOQ может составлять 1–5 штук. Мы рекомендуем консолидировать заказы, чтобы снизить долю логистических расходов в конечной цене детали. Если вам нужна пробная партия, многие поставщики идут навстречу и отгружают образец, но по повышенной цене.
Можно ли вернуть бракованную деталь?
Физический возврат бракованной детали в Китай экономически нецелесообразен из-за высокой стоимости обратной логистики и таможенных процедур. Стандартная практика — предоставление фото- и видеоотчета о дефекте, акта дефектации от сервисной службы и заключение независимой экспертизы (при необходимости). На основании этих документов поставщик либо компенсирует стоимость детали в счет следующего заказа, либо высылает замену. Поэтому важно заранее согласовать процедуру рекламации в договоре.
Как отличить оригинальную деталь от качественной копии?
Визуально качественные копии (Aftermarket) могут выглядеть идентично оригиналу. Основные отличия видны при инструментальном контроле: твердость, химический состав, точность размеров. На упаковке оригинала всегда есть голограммы, QR-коды для проверки на сайте производителя и четкая маркировка литья. Копии часто имеют более грубую поверхность литья, менее четкие шрифты маркировки. Единственный способ гарантировать качество — работать с поставщиком, который предоставляет лабораторные тесты и имеет репутацию на рынке.
Влияет ли страна производства на срок службы детали?
Сама по себе страна производства не является гарантом качества. В Китае есть заводы, делающие детали лучше европейских, и есть мастерские, выпускающие откровенный брак. То же самое касается Турции и Индии. Ключевой фактор — конкретный завод и его система контроля качества. Важно выбирать не “китайские детали”, а “детали от конкретного проверенного завода в Китае”. Наша роль как экспертного поставщика заключается именно в фильтрации производителей и отборе лучших фабрик.
Заключение: инвестиция в надежность, а не просто покупка металла
Выбор поставщика быстроизнашиваемых деталей для строительной техники — это стратегическое решение. Оно влияет на доступность вашего парка техники, скорость выполнения проектов и итоговую прибыль. Не гонитесь за самой низкой ценой на единицу продукции. Считайте стоимость часа работы машины. Качественная деталь, которая служит на 40% дольше, окупает себя многократно, даже если её начальная цена выше.
Мы предлагаем комплексный подход к снабжению: от подбора материалов под ваши конкретные условия работы до логистики и таможенного оформления. Наши специалисты проводят аудит потребностей вашего парка и формируют оптимальную стратегию закупки, балансируя между качеством и бюджетом. Мы работаем только с теми заводами, которые прошли наш многоступенчатый аудит и доказали способность стабильно держать качество.
Не ждите поломки техники, чтобы начать поиск надежного партнера. Оптимизируйте свои поставки уже сегодня. Свяжитесь с нами для получения индивидуального коммерческого предложения и консультации по подбору аналогов для вашей техники. Мы поможем вам сократить расходы на ТО и ремонты без потери надежности.
Купить быстроизнашиваемые детали для строительной техники оптом
-


-
-

Whatsapp