Высокомарганцовистая стальная отливка: обзор рынка 2026
2026-08-21
- Рынок высокомарганцевистой стали в 2026 году: от сырьевых шоков к технологическому суверенитету
- Технологическая эволюция: почему стандартная сталь 110Г13Л уже не всегда эффективна
- Сегментация рынка высокомарганцевистой отливки: кто производит и кому доверять
- Критерии выбора: спецификации, сертификаты и скрытые риски
- Экономика владения: как рассчитать реальную стоимость износоустойчивых деталей
- Применение в различных отраслях: специфика требований 2026 года
- Часто задаваемые вопросы
- Заключение: стратегия закупок в новую эпоху
Рынок высокомарганцевистой стали в 2026 году: от сырьевых шоков к технологическому суверенитету
2026 год стал переломным моментом для индустрии износостойких материалов. Если еще пять лет назад закупки высокомарганцевистой стальной отливки диктовались исключительно ценой за тонну, то сегодня уравнение усложнилось. Глобальные цепочки поставок марганцевой руды пережили структурные изменения, а требования к энергоэффективности горнодобывающего и цементного оборудования достигли пика. В нашей практике мы наблюдаем сдвиг фокуса: заказчики больше не спрашивают «сколько это стоит?», они спрашивают «сколько тонн породы эта броня переработает до замены?».
Ключевой драйвер рынка в 2026 году — не просто дефицит сырья, а ужесточение экологических норм и стандартов безопасности в странах ЕАЭС и ЕС. Производители, которые игнорируют сертификацию EAC или не могут подтвердить химический состав каждой плавки протоколами лабораторных испытаний, стремительно теряют долю рынка. Мы видим, как крупные горно-обогатительные комбинаты (ГОКи) переходят на долгосрочные контракты с поставщиками, способными гарантировать стабильность структуры аустенита в отливках. Это требует глубокого понимания металлургии, а не просто наличия литейного цеха.
В этом обзоре мы разберем, почему традиционные подходы к закупке износоустойчивых деталей устарели, какие технические параметры действительно влияют на срок службы футеровки дробилок и как выбрать поставщика, который не подведет в разгар сезона. Мы опираемся на данные внутренних тестов, отзывы клиентов из сектора добычи полезных ископаемых и актуальную рыночную статистику.
Технологическая эволюция: почему стандартная сталь 110Г13Л уже не всегда эффективна
Долгое время марка 110Г13Л (аналог стали Гадфильда) считалась «золотым стандартом» для изготовления била молотковых дробилок, плит щек щековых дробилок и конусных подвижных/неподвижных броней. Однако в 2026 году условия эксплуатации изменились. Руда становится беднее, содержание абразивных компонентов в породе растет, а требования к крупности дробления ужесточаются. Это приводит к тому, что классическая высокомарганцевистая сталь работает на пределе своих возможностей.
Главная проблема традиционной отливки — нестабильность механических свойств по сечению детали. В нашей практике был случай, когда партия плит для щековой дробилки СМД-110 вышла из строя на 30% быстрее расчетного срока. Расследование показало, что в толстых сечениях (более 150 мм) скорость охлаждения после закалки была недостаточной. Это привело к выделению карбидов по границам зерен, что сделало металл хрупким. Вместо пластичной деформации и наклепа поверхности, который должен повышать твердость, происходило скалывание кусков металла.
Современные технологии литья, применяемые передовыми заводами, решают эту проблему через модифицирование расплава и контролируемое охлаждение. Добавление микролегирующих элементов, таких как титан (Ti), ванадий (V) или редкоземельные металлы (РЗМ), позволяет измельчить зерно аустенита. Результат — повышение ударной вязкости на 15-20% без потери износостойкости. Для покупателя это означает, что при выборе отливки нужно смотреть не только на содержание марганца (11-14%), но и на технологию термической обработки.
Еще один важный аспект — это качество поверхности отливки. Шероховатость, раковины и трещины являются центрами концентрации напряжений. В 2026 году стандарты качества требуют обязательной ультразвуковой дефектоскопии (УЗК) критических узлов. Если поставщик не предоставляет отчет УЗК, риск преждевременного разрушения детали возрастает многократно. Мы рекомендуем запрашивать примеры таких отчетов перед размещением заказа.
Практический совет: При заказе новых партий обязательно уточняйте метод термообработки. Водная закалка должна проводиться с интенсивной циркуляцией воды. Если завод использует старые печи без системы контроля температуры по зонам, риск получения некондиционного металла высок.
Сегментация рынка высокомарганцевистой отливки: кто производит и кому доверять
Рынок производителей высокомарганцевистой стальной отливки в 2026 году четко сегментирован. Понимание этой структуры помогает избежать ошибок при выборе партнера. Мы выделяем три основные категории поставщиков, каждая из которых имеет свои преимущества и риски.
Крупные металлургические холдинги
Это гиганты отрасли, обладающие собственными карьерами, заводами по производству ферросплавов и мощными литейными цехами. Их главное преимущество — вертикальная интеграция. Они контролируют качество сырья от руды до готовой отливки. Сертификация ISO 9001 и наличие лабораторий международного уровня гарантируют стабильность химического состава. Однако работа с ними часто бюрократизирована. Минимальный объем заказа (MOQ) может составлять десятки тонн, а сроки реакции на индивидуальные запросы инженеров затянуты. Такие поставщики идеальны для крупных ГОКов с постоянным, прогнозируемым потреблением.
Специализированные литейные заводы
Это компании, которые фокусируются исключительно на производстве износоустойчивых деталей. В 2026 году именно этот сегмент показывает наибольший рост инноваций. Не неся тяжелых накладных расходов крупных холдингов, такие заводы гибко внедряют новые сплавы (например, сверхвысокомарганцевистые стали с содержанием Mn до 18-20% или композитные отливки). Они готовы работать с небольшими партиями, изготавливать нестандартные детали по чертежам заказчика и предоставлять техническую консультацию. Наш опыт показывает, что для средних предприятий и задач со сложной геометрией деталей это оптимальный выбор. Ключевой риск здесь — необходимость тщательной проверки наличия собственного парка оборудования, а не посреднической схемы.
Ярким примером такого подхода является ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство». Расположенное в промышленном парке уезда Цзяочэн (провинция Шаньси, Китай), это предприятие с 2003 года специализируется на разработке и производстве высокомарганцовистых и легированных сталей. Завод демонстрирует, как сочетание развитой инфраструктуры и технологических компетенций позволяет достигать высоких результатов: производственная мощность компании достигает 50 000 тонн продукции в год, при этом она способна выпускать единичные отливки массой до 50 тонн.
Для специалистов важно, что «Шаньси Синьжуйда» располагает полным циклом контроля качества. Предприятие оснащено современными среднечастотными плавильными печами (емкостью от 1 до 15 тонн), автоматическими установками термообработки с программным управлением и комплексом аналитического оборудования, включая спектрометры и ультразвуковые дефектоскопы. Такой арсенал позволяет гарантировать точность геометрии и стабильность механических свойств даже для крупногабаритных деталей, таких как станины, конусы дробилок и гидравлические стойки. Сертификация по стандарту ISO 9001 и успешный экспорт в Северную Америку, Европу и Юго-Восточную Азию подтверждают способность завода соответствовать строгим международным требованиям, что делает его надежным партнером для проектов, где важна не только цена, но и предсказуемость качества.
Кустарные производства и перекупщики
На рынке все еще присутствует значительное количество мелких игроков, предлагающих цену на 15-20% ниже средней. Часто это посредники, которые размещают заказы на небольших, технологически отсталых заводах. Главная опасность — отсутствие контроля качества. В 2025 году мы зафиксировали рост случаев поставки отливок с нарушением геометрии и скрытыми внутренними дефектами от таких поставщиков. Экономия на цене покупки оборачивается простоями оборудования, которые стоят в разы дороже. Мы категорически не рекомендуем использовать этот канал для критически важных узлов дробильного оборудования.
Выбор поставщика должен базироваться на аудите его производственных мощностей. Запросите видеоэкскурсию по цеху, посмотрите на состояние формовочного оборудования, наличие спектрометров для экспресс-анализа металла. Если поставщик уклоняется от предоставления этих данных, это красный флаг.
Критерии выбора: спецификации, сертификаты и скрытые риски
Закупка высокомарганцевистой стальной отливки — это не просто транзакция, а инженерное решение. Ошибка в выборе материала или поставщика ведет к остановке конвейера. В 2026 году мы рекомендуем оценивать потенциальных партнеров по следующему чек-листу, который сформирован на основе реальных кейсов наших клиентов.
1. Химический состав и микроструктура
Стандарт ГОСТ 15150 или международный ASTM A128 требует содержания марганца 11-14% и углерода 1.0-1.4%. Однако эти диапазоны слишком широки. Для тяжелых условий дробления (абразивный износ + высокий удар) лучше подходит верхняя граница по марганцу и нижняя по углероду, чтобы повысить вязкость. Требуйте предоставление спектрального анализа каждой плавки. Наличие карбидов должно быть минимальным и равномерно распределенным. Если вы видите крупные игольчатые карбиды — это признак нарушения технологии охлаждения, такая отливка будет хрупкой.
2. Сертификация и соответствие стандартам
Для работы на территории России и стран ЕАЭС обязательным является сертификат соответствия ТР ТС (EAC). Отсутствие этого документа делает эксплуатацию оборудования нелегальной и лишает вас страховой защиты в случае аварии. Для экспорта или работы с международными компаниями требуются сертификаты CE или соответствие стандартам DIN/ISO. Важно понимать, что сертификат выдается не на «завод вообще», а на конкретную продукцию. Проверьте срок действия и область применения сертификата.
3. Геометрическая точность и обработка
Литье — процесс, сопряженный с усадкой металла. Качественный производитель использует компьютерное моделирование литья (CAD/CAM) для прогнозирования усадки и изготовления точных моделей. Отклонения от чертежа более чем на 2-3 мм могут привести к проблемам при монтаже. Например, если плита щековой дробилки имеет неровную посадочную поверхность, нагрузка распределится неравномерно, что вызовет локальный перегруз и разрушение крепежа. Требуйте указания класса точности отливки (обычно не ниже 7-8 класса по ГОСТ).
4. Логистика и упаковка
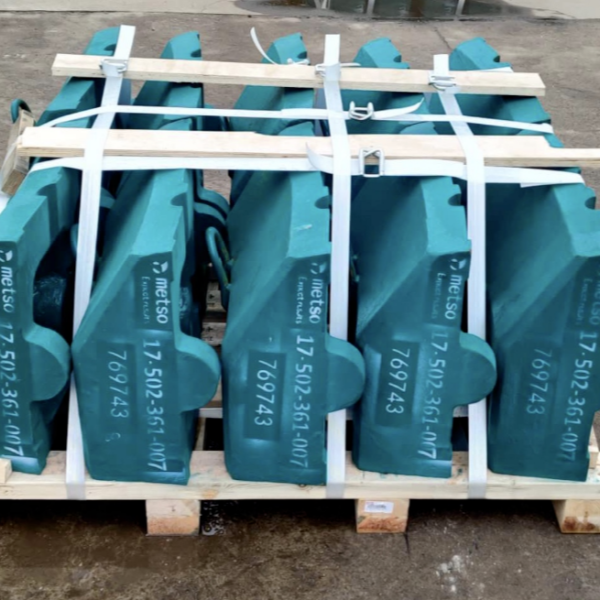
Высокомарганцевистая сталь очень тяжелая. Одна броня конусной дробилки может весить несколько тонн. Повреждения при транспортировке — частая проблема. Профессиональные поставщики используют деревянные поддоны, стальные ленты и амортизирующие прокладки. Уточните условия Incoterms. Если вы покупаете на условиях EXW (самовывоз), ответственность за погрузку лежит на вас, но если на DDP (доставка до склада), поставщик должен гарантировать целостность груза. В 2026 году логистические издержки составляют до 20% от стоимости, поэтому важно сравнивать итоговую цену «на складе».
| Параметр оценки | Риски при игнорировании | Рекомендуемое действие |
|---|---|---|
| Химический состав | Хрупкость, быстрый износ, раскалывание детали | Запросить протокол спектрального анализа конкретной плавки |
| Термообработка | Недостаточная твердость, остаточные напряжения | Узнать режим закалки (температура, среда, время) |
| Дефектоскопия | Скрытые трещины, внезапное разрушение под нагрузкой | Требовать отчет УЗК или капиллярный контроль поверхности |
| Сертификация | Штрафы, запрет на эксплуатацию, проблемы с таможней | Проверить действующий сертификат EAC/ISO на сайте органа |
Экономика владения: как рассчитать реальную стоимость износоустойчивых деталей
Многие закупщики совершают ошибку, сравнивая только цену за килограмм отливки. Этот подход ошибочен. Правильный показатель — это стоимость переработанной тонны породы на единицу веса детали. Давайте разберем на примере.
Предположим, у вас есть два предложения. Поставщик А предлагает плиты за 100 рублей/кг со сроком службы 1000 часов. Поставщик Б предлагает плиты за 120 рублей/кг, но благодаря улучшенной технологии легирования и термообработки они служат 1400 часов. На первый взгляд, предложение А дешевле. Но давайте посчитаем.
Если дробилка работает 2000 часов в месяц, вам потребуется 2 комплекта от Поставщика А (2000 / 1000 = 2) и примерно 1.43 комплекта от Поставщика Б (2000 / 1400 = 1.43). Стоимость решения А: 2 * 100 = 200 условных единиц. Стоимость решения Б: 1.43 * 120 = 171.6 условных единиц. Экономия составляет более 14%. Но это не все.
Каждая замена деталей требует остановки оборудования. Допустим, замена занимает 4 часа. При решении А вы теряете 8 часов работы в месяц, при решении Б — около 5.7 часов. Если час простоя дробилки стоит 5000 рублей, то экономия на простоях составит (8 – 5.7) * 5000 = 11 500 рублей. Таким образом, более дорогая отливка приносит значительно большую прибыль за счет снижения операционных расходов (OPEX).
В 2026 году, когда энергия и труд дорожают, минимизация простоев становится важнее экономии на закупках. Мы советуем внедрить систему учета износа деталей на вашем предприятии. Фиксируйте дату установки, дату снятия и объем переработанной продукции. Только эти данные позволят вам объективно оценивать эффективность поставщиков.
Кроме того, учитывайте влияние качества отливки на энергопотребление. Изношенные или некачественно изготовленные детали меняют камеру дробления, что снижает эффективность процесса и увеличивает удельный расход электроэнергии на тонну продукта. Качественная геометрия поддерживает оптимальный режим работы двигателя.
Применение в различных отраслях: специфика требований 2026 года
Высокомарганцевистая сталь используется не только в горной добыче. Требования к отливкам варьируются в зависимости от отрасли. Понимание этих нюансов помогает правильно сформулировать техническое задание.
Горнодобывающая промышленность и карьеры
Здесь преобладает абразивный износ в сочетании с сильными ударными нагрузками. Дробление гранита, базальта и кварцита требует максимальной прочности. В 2026 году трендом стало использование композитных решений, где высокопрочная сердцевина сочетается со сверхтвердым рабочим слоем. Для щековых дробилок критична устойчивость плит к сжатию, для конусных — к истиранию. Мы рекомендуем для вторичного дробления использовать стали с повышенным содержанием углерода (до 1.4%), а для первичного — с повышенным марганцем (до 14%) для лучшей вязкости.
Цементная промышленность
Производство цемента связано с переработкой известняка, глины и клинкера. Температура процессов выше, а абразивность клинкера чрезвычайно высока. Здесь важны не только механические свойства, но и термостойкость. Отливки для мельниц и дробилок в цементной промышленности часто подвергаются дополнительному отпуску для снятия напряжений. Особое внимание уделяется стойкости к коррозии, так как в процессе производства образуются агрессивные среды. Поставщики должны гарантировать отсутствие пористости, которая может стать очагом коррозионного разрушения.
Железнодорожная инфраструктура и строительство
Стрелочные переводы, элементы путевого хозяйства и детали для строительной техники (экскаваторы, бульдозеры) также используют высокомарганцевистую сталь. В этом секторе ключевым фактором является безопасность и предсказуемость поведения материала при низких температурах (для северных регионов России). Стандарты ГОСТ требуют проведения испытаний на ударную вязкость при отрицательных температурах (например, -40°C или -60°C). Не каждый завод способен обеспечить стабильные результаты в таких условиях. При закупке для северных проектов обязательно требуйте протоколы холодовых испытаний.
Часто задаваемые вопросы
Какой срок службы высокомарганцевистой отливки по сравнению с обычной сталью?
Срок службы зависит от условий эксплуатации, но в среднем высокомарганцевистая сталь (110Г13Л) служит в 5-10 раз дольше, чем низкоуглеродистая конструкционная сталь. Это обусловлено уникальным свойством аустенитной структуры: под воздействием ударных нагрузок поверхностный слой наклепывается, увеличивая твердость с 200 HB до 500-550 HB, в то время как сердцевина остается вязкой и поглощает энергию удара. Обычная сталь просто деформируется или скалывается.
Можно ли сваривать детали из высокомарганцевистой стали при ремонте?
Да, но с соблюдением строгой технологии. Высокомарганцевистая сталь склонна к образованию трещин в зоне термического влияния при сварке. Необходимо использовать специальные электроды (например, на основе никеля или специальные марки для износостойких сталей), предварительный подогрев детали до 200-300°C и медленное охлаждение после сварки. Нарушение этого режима приведет к откалыванию наплавленного слоя вместе с частью основного металла. Мы рекомендуем доверять такой ремонт специализированным сервисным центрам.
Как отличить качественную отливку от некачественной визуально?
Визуальный осмотр дает лишь предварительную оценку. Качественная отливка имеет чистую поверхность без крупных раковин, трещин и пригаров. Литниковая система должна быть аккуратно удалена, места среза зачищены. Цвет металла после закалки должен быть равномерным. Однако главные дефекты (внутренние трещины, неоднородность структуры) не видны глазу. Поэтому визуальный контроль должен всегда дополняться инструментальным (УЗК, измерения твердости). Если поставщик отказывается предоставить доступ к инструментальному контролю, это повод отказаться от сделки.
Влияет ли сезонность на цену и сроки поставки отливок?
Да, влияет. В первом квартале года спрос часто ниже, что может дать возможность для переговоров о скидках. Во втором и третьем квартале, в период активного строительства и дорожных работ, спрос растет, а сроки поставки могут увеличиваться на 2-3 недели. Кроме того, зимние перевозки требуют особых условий упаковки и логистики, что может удорожать доставку. Планируйте закупки заранее, особенно если вам нужны нестандартные детали с длительным циклом изготовления моделей.
Заключение: стратегия закупок в новую эпоху
Рынок высокомарганцевистой стальной отливки в 2026 году требует от покупателей профессионализма и дальновидности. Эпоха дешевых, но ненадежных деталей уходит в прошлое. Современные реалии диктуют необходимость партнерства с производителями, которые инвестируют в технологии, контроль качества и соблюдение стандартов. Выбор правильного поставщика — это не просто поиск низкой цены, это инвестиция в бесперебойность вашего производства.
Мы видели, как компании теряли миллионы рублей из-за простоев, вызванных выходом из строя некачественных броней. И мы видели, как грамотный подход к выбору материала и партнера повышал рентабельность бизнеса на десятки процентов. Ваш следующий шаг — провести аудит текущих поставщиков и сравнить их показатели с требованиями, изложенными в этой статье.
Если вы ищете надежного партнера, способного обеспечить стабильное качество, соблюдение сроков и полную техническую поддержку, рассмотрите возможности сотрудничества с нами. Мы предлагаем не просто отливки, а комплексные решения для повышения эффективности вашего оборудования. Наши специалисты готовы провести бесплатный анализ ваших текущих затрат на изнашиваемые части и предложить оптимизированную спецификацию.
Запросить коммерческое предложение на высокомарганцевистые отливки
Не откладывайте модернизацию снабжения. Свяжитесь с нами сегодня, чтобы обсудить ваши задачи и получить персональный расчет.
-


-
-

Whatsapp