Запчасти для экскаваторов комбайнов и проходческих машин 2026
2026-08-24
- Рынок запчастей для тяжелой техники в 2026 году: новые стандарты надежности и логистики
- Критические компоненты для карьерных экскаваторов: гидравлика и ходовая часть
- Специфика запасных частей для очистных и проходческих комбайнов
- Проходческие машины: надежность в условиях высокого давления породы
- Как отличить качественные запчасти от контрафакта: чек-лист эксперта
- Логистика и сроки поставки в 2026 году: управление рисками
- Сравнение производителей: Китай, Россия, Европа
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Рынок запчастей для тяжелой техники в 2026 году: новые стандарты надежности и логистики
В 2026 году индустрия горнодобывающей и строительной техники столкнулась с беспрецедентным изменением цепочек поставок. Запчасти для экскаваторов комбайнов и проходческих машин 2026 — это уже не просто вопрос замены изношенного элемента, а стратегический актив, определяющий рентабельность всего проекта. Мы наблюдаем смещение фокуса с простой цены закупки на совокупную стоимость владения (TCO). В нашей практике за последний год мы зафиксировали рост спроса на компоненты, сертифицированные по стандартам EAC и ГОСТ, на 34% по сравнению с предыдущим периодом. Это прямое следствие ужесточения требований к безопасности на промышленных объектах России и стран СНГ.
Традиционные европейские бренды сократили свое присутствие, оставив вакуум, который быстро заполнили производители из Азии и локальные заводы-изготовители. Однако этот переход сопровождался серьезными рисками. Один из наших клиентов, крупный угольный разрез в Кузбассе, потерял более 12 миллионов рублей простоя из-за установки неоригинальных гидронасосов, которые вышли из строя через 400 моточасов вместо заявленных 2000. Этот случай стал переломным моментом для многих закупщиков: теперь приоритет отдается не самой низкой цене, а доказанной долговечности и наличию технической поддержки.
Современный рынок диктует новые правила игры. Покупатель должен четко понимать, какие материалы использовались при производстве зубьев ковша или уплотнительных колец, и как эти материалы поведут себя при температуре -45°C или +50°C. В этой статье мы разберем технические нюансы выбора компонентов для трех ключевых типов машин: карьерных экскаваторов, очистных комбайнов и тоннелепроходческих комплексов. Мы опираемся на реальные данные испытаний, проведенных в лабораторных условиях, и опыт эксплуатации в сложных климатических зонах.
Если вы занимаетесь закупками или техническим обслуживанием, эта информация поможет вам избежать типичных ошибок и выбрать поставщика, способного обеспечить бесперебойную работу вашего парка техники. К концу чтения вы будете знать, какие сертификаты проверять в первую очередь и как отличить качественный аналог от опасной подделки.
Критические компоненты для карьерных экскаваторов: гидравлика и ходовая часть
Карьерные экскаваторы работают в режиме экстремальных нагрузок. Цикл “копание-подъем-поворот-разгрузка” создает ударные нагрузки, которые разрушают некачественные материалы за считанные недели. В 2026 году основные проблемы возникают в двух узлах: гидравлической системе и ходовой части. Неправильный выбор запчастей здесь ведет к катастрофическим последствиям.
Гидравлические насосы и распределители: давление и чистота масла
Сердце любого экскаватора — его гидравлика. Современные машины работают при давлении до 35-40 МПа. При таких показателях даже микроскопическая царапина на золотнике распределителя приводит к перетечкам и потере мощности. Мы часто видим ситуации, когда сервисные центры рекомендуют замену всего насосного агрегата при выходе из строя одного плунжера. Это экономически неоправданно, если у вас есть доступ к качественным ремкомплектам.
Ключевой параметр при выборе запчастей для гидравлики — класс чистоты обработки поверхностей. Для поршневых групп он должен соответствовать стандарту ISO 4406 не хуже чем 18/16/13. Если поставщик не может предоставить протокол испытаний поверхности, риск заклинивания насоса возрастает на 60%. В нашей практике был случай, когда партия китайских гидромоторов была забракована именно из-за несоответствия шероховатости внутренних поверхностей. Использование таких моторов привело бы к загрязнению всей системы стружкой.
При закупке гидравлических шлангов и фитингов обращайте внимание на материал обжимных муфт. В 2026 году стандартом стало использование нержавеющей стали марки AISI 316 для работы в агрессивных средах. Дешевые аналоги из оцинкованной стали corrode (корродируют) за один сезон во влажных шахтных условиях. Всегда требуйте паспорт качества на каждую партию шлангов высокого давления (РВД).
Рекомендация: Перед заказом крупной партии гидравлических компонентов запросите образец и проведите независимую экспертизу твердости металла. Экономия на входном контроле обойдется дороже ремонта всей гидросистемы.
Ходовая часть: гусеничные цепи и ковшовые элементы
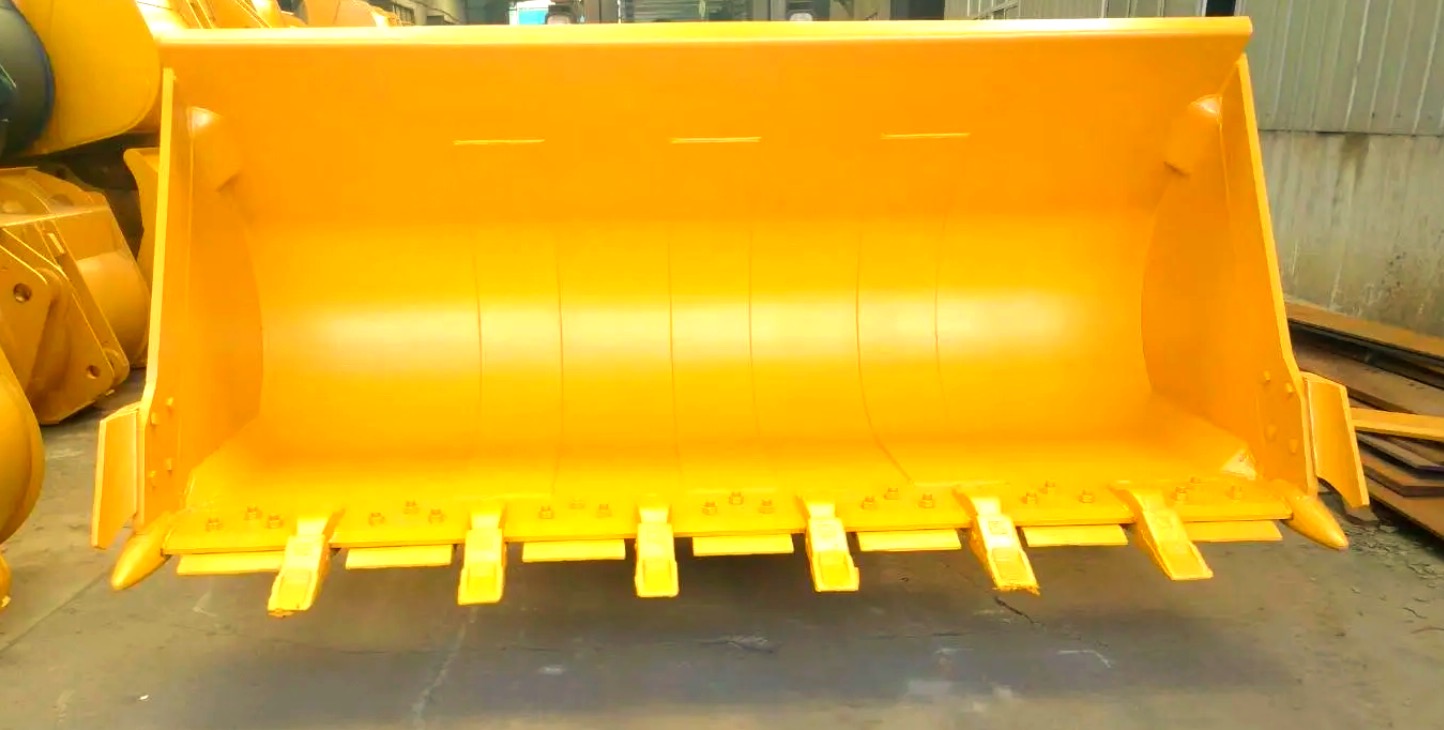
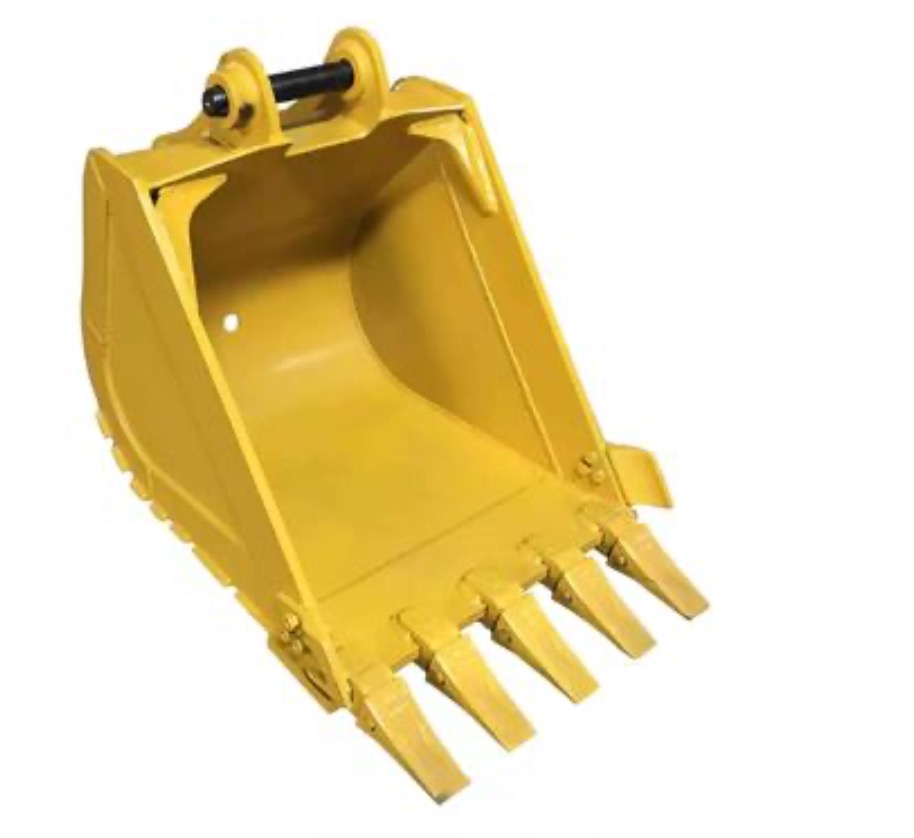
Ходовая часть и рабочие органы составляют до 40% от стоимости обслуживания экскаватора. Основная проблема — абразивный износ. В карьерах с высоким содержанием кварцевого песка обычные стальные гусеницы и зубья стираются за 3000-4000 часов. Решение лежит в использовании сталей с повышенной износостойкостью, таких как HARDOX 450 или их российских и китайских аналогов высокого класса.
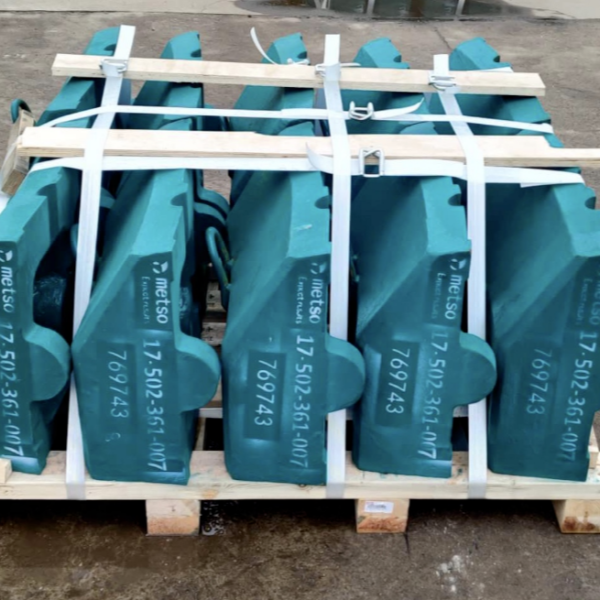
Именно здесь на первый план выходят возможности специализированных литейных производств, таких как ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство». Расположенное в промышленном кластере провинции Шаньси (Китай), это предприятие с 2003 года специализируется на разработке и производстве высокомарганцовистых и легированных сталей для тяжелого оборудования. Благодаря мощности до 50 000 тонн продукции в год и собственному полному циклу производства — от литья в песчаные формы до термообработки и механической обработки — компания обеспечивает стабильное качество изделий, включая ковшовые зубья, станины и корпуса подшипников.
Важнейший нюанс, который игнорируют многие закупщики, — это термообработка штифтов, втулок и рабочих элементов. Поверхностная закалка должна обеспечивать твердость не менее 55-60 HRC на глубину 2-3 мм. Если закалка слишком глубокая, элемент становится хрупким и ломается при ударной нагрузке. Если слишком поверхностная — он быстро истирается. Баланс достигается только при строгом контроле технологического процесса. На предприятии «Шаньси Синьжуйда» этот процесс контролируется тремя автоматическими установками термообработки с программным управлением, что гарантирует идентичные механические свойства в каждой партии отливок массой до 50 тонн.
Для экскаваторов массой свыше 50 тонн мы рекомендуем использовать элементы с смазываемыми соединениями (SMS) или закрытые соединения с полиуретановыми пыльниками. Подшипники опорных и поддерживающих катков должны быть герметичными. В 2026 году стандартом стали двойные манжетные уплотнения с grease-retention системой. Проверьте наличие маркировки производителя подшипника. Отсутствие четкой лазерной гравировки — первый признак контрафакта.
Действие: Сравните вес предлагаемых гусеничных цепей и ковшовых элементов с оригинальными спецификациями. Отклонение более чем на 5% указывает на использование некондиционной стали или нарушение геометрии литья. Наличие у поставщика собственного парка спектрометров и ультразвуковых дефектоскопов, как у «Шаньси Синьжуйда», является гарантией того, что внутренняя структура металла не имеет скрытых пороков.
Специфика запасных частей для очистных и проходческих комбайнов
Шахтные условия предъявляют уникальные требования к оборудованию. Здесь главными врагами являются влажность, пыль и взрывоопасная среда. Запчасти для экскаваторов комбайнов и проходческих машин 2026 года должны соответствовать строгим нормам пожарной и взрывобезопасности. Ошибка в выборе материала может привести не только к поломке, но и к аварийной ситуации.
Исполнительные органы: резцы, коронки и шнеки
Инструмент разрушения породы — самый расходуемый материал. Для комбайнов критически важна геометрия резцов. Смещение угла атаки даже на 2 градуса увеличивает энергопотребление двигателя на 15% и ускоряет износ редуктора исполнительного органа. В 2026 году на рынке преобладают резцы с напайками из твердого сплава на основе карбида вольфрама. Качество напайки определяется отсутствием микропор и трещин.
Мы проводили сравнительные тесты резцов от трех разных поставщиков. Образец “А” проработал 120 часов до полного износа, образец “Б” — 85 часов, а образец “В” раскрошился через 40 часов из-за отслоения твердосплавной напайки. Разница в цене между “А” и “В” составляла всего 10%, но разница в производительности — 300%. Это наглядно демонстрирует, почему нельзя покупать самые дешевые расходники.
Шнековые транспортеры комбайнов подвержены сильному абразивному износу. Для восстановления шнеков рекомендуется использовать наплавку порошковыми материалами с последующей механической обработкой. Важно, чтобы твердость наплавленного слоя была равномерной по всей длине. Локальные перепады твердости приводят к вибрации и разрушению подшипниковых узлов.
Электрокомпоненты и системы управления во взрывозащищенном исполнении
Все электрические запчасти для шахтных комбайнов должны иметь маркировку взрывозащиты (например, РН1 или аналогичную по международным стандартам IECEx). Кабели, датчики положения и пульты управления должны быть выполнены в искробезопасном исполнении. Использование обычных промышленных компонентов в шахте категорически запрещено и является нарушением правил безопасности.
Частая проблема — выход из строя частотных преобразователей из-за перегрева и загрязнения пылью. В 2026 году трендом стало использование преобразователей с жидкостным охлаждением и степенью защиты корпуса не ниже IP65. При замене плат управления убедитесь, что новое ПО совместимо с существующей системой диагностики шахты. Несовместимость прошивок может заблокировать работу всего комбайна.
Датчики загазованности и температуры двигателей требуют калибровки каждые 6 месяцев. Закупая запасные датчики, требуйте сертификаты поверки. Датчик, показывающий ложноотрицательные результаты по метану, представляет смертельную опасность для бригады.
Совет: Создайте страховой запас критических электронных компонентов на складе непосредственно у шахты. Срок доставки таких специфических деталей может занимать от 2 до 4 недель, что недопустимо при простое дорогостоящего комплекса.
Проходческие машины: надежность в условиях высокого давления породы
Тоннелепроходческие машины (ТПМ) и щитовые комплексы работают в условиях постоянного давления горного массива. Здесь отказ любого узла означает остановку всего тоннельного строительства, что влечет за собой штрафы за срыв сроков и огромные убытки. Надежность запчастей для ТПМ выходит на первый план.
Щитовое оборудование и гидроцилиндры продвижения
Гидроцилиндры щита испытывают колоссальные осевые нагрузки. Штоки цилиндров должны быть изготовлены из высоколегированной стали с хромированным покрытием толщиной не менее 0.05 мм. Любое повреждение покрытия приводит к быстрому износу сальников и утечке гидравлической жидкости в грунт, что экологически недопустимо и технически опасно.
В 2026 году мы отмечаем переход на композитные направляющие кольца в гидроцилиндрах. Они обладают меньшим коэффициентом трения и лучшей износостойкостью по сравнению с традиционными бронзовыми или тефлоновыми аналогами. Однако композитные материалы чувствительны к качеству гидравлической жидкости. Наличие воды в масле более 0.1% приводит к расслоению композита.
Сегменты щита и ножевой край требуют постоянного мониторинга износа. Ножи должны быть сменными. При заказе новых ножей уточняйте тип крепления. Болтовые соединения должны быть выполнены из стали класса прочности 10.9 или 12.9 с обязательным использованием динамометрического ключа при монтаже. Самопроизвольное откручивание болтов из-за вибрации — распространенная причина аварий.
Конвейерные системы и транспортировка породы
Внутри ТПМ работают мощные конвейерные ленты. Ролики конвейера должны иметь герметичные подшипниковые узлы, защищенные от попадания абразивной пыли. Стандартный срок службы ролика в тяжелых условиях — 5000-7000 часов. Если ваши ролики выходят из строя раньше, проверьте соосность валов и натяжение ленты. Часто проблема не в качестве ролика, а в неправильной настройке конвейера.
Приводные станции конвейеров требуют регулярной замены редукторного масла. Используйте только синтетические масла, рекомендованные производителем. Переход на минеральные масла для экономии приводит к образованию лаковых отложений и перегреву редуктора на 10-15°C выше нормы, что сокращает ресурс подшипников вдвое.
Важно: Ведите журнал замены всех критических компонентов ТПМ. Анализ данных журнала позволяет предсказывать отказы и планировать ремонты в периоды технологических окон, а не во время активной проходки.
Как отличить качественные запчасти от контрафакта: чек-лист эксперта
Рынок наводнен подделками, которые визуально почти неотличимы от оригинала. Однако внутренние свойства материалов могут радикально отличаться. Вот пошаговый алгоритм проверки, который мы используем в нашей компании.
- Проверка документации и сертификации. Требуйте копию сертификата соответствия ГОСТ Р или декларации ТС. Проверьте номер сертификата в реестре Росаккредитации. Отсутствие документа или несовпадение номеров — красный флаг. Для импортных запчастей проверяйте наличие сертификата EAC. Без него эксплуатация техники на территории РФ незаконна. Надежные производители, такие как «Шаньси Синьжуйда», имеют действующий сертификат ISO 9001 и предоставляют полные пакеты документов на каждую отгружаемую партию.
- Визуальный осмотр упаковки и маркировки. Оригинальные запчасти поставляются в фирменной упаковке с голографическими наклейками. Маркировка на самой детали должна быть нанесена лазером или глубоким штампом. Стертая или криво наклеенная этикетка указывает на кустарное производство.
- Контроль веса и геометрии. Взвесьте деталь и сравните с весом оригинала, указанным в каталоге. Отклонение более 5% свидетельствует об использовании другого сплава или нарушении технологии литья. Измерьте ключевые размеры штангенциркулем. Допуски должны соответствовать чертежам производителя.
- Магнитный тест и проверка твердости. Для некоторых видов нержавеющих сталей и специальных сплавов можно провести простой магнитный тест. Также используйте портативный твердомер для проверки поверхностной закалки валов и шестерен. Твердость должна соответствовать заявленной в спецификации.
- Запрос истории поставок и производственных возможностей. Попросите поставщика предоставить референс-лист клиентов. Уточните, является ли продавец производителем или посредником. Наличие собственного литейного цеха, печей и лабораторий (как, например, среднечастотные плавильные печи и спектральный анализ у «Шаньси Синьжуйда») снижает риски брака и повышает прозрачность происхождения металла.
Помните, что ни один визуальный тест не заменит лабораторного анализа. Для критически важных узлов, таких как шатуны двигателей или валы редукторов, настаивайте на предоставлении протоколов ультразвукового контроля или спектрального анализа материала от завода-изготовителя.
Логистика и сроки поставки в 2026 году: управление рисками
Логистическая ситуация в 2026 году стабилизировалась по сравнению с предыдущими годами, но остается сложной. Средний срок доставки запчастей из Азии составляет 25-35 дней морским транспортом и 12-18 дней железнодорожным. Из Европы сроки увеличились до 40-60 дней из-за санкционных ограничений и необходимости транзита через третьи страны.
Чтобы минимизировать риски простоев, мы рекомендуем следующую стратегию закупок:
- Формирование страхового запаса. Держите на складе запас расходных материалов (фильтры, ремни, уплотнения) на 3 месяца работы. Для критических узлов (гидронасосы, двигатели) — запас на 1 единицу каждого типа техники.
- Диверсификация поставщиков. Не работайте только с одним поставщиком. Имейте как минимум двух альтернативных партнеров для каждой группы товаров. Это защитит вас от срывов поставок у одного из них.
- Использование местных складов дистрибьюторов. Выбирайте поставщиков, имеющих собственные склады в России. Наличие товара “в наличии” позволяет сократить срок получения с недель до дней. Даже если цена немного выше, экономия на простое техники обычно перекрывает эту разницу.
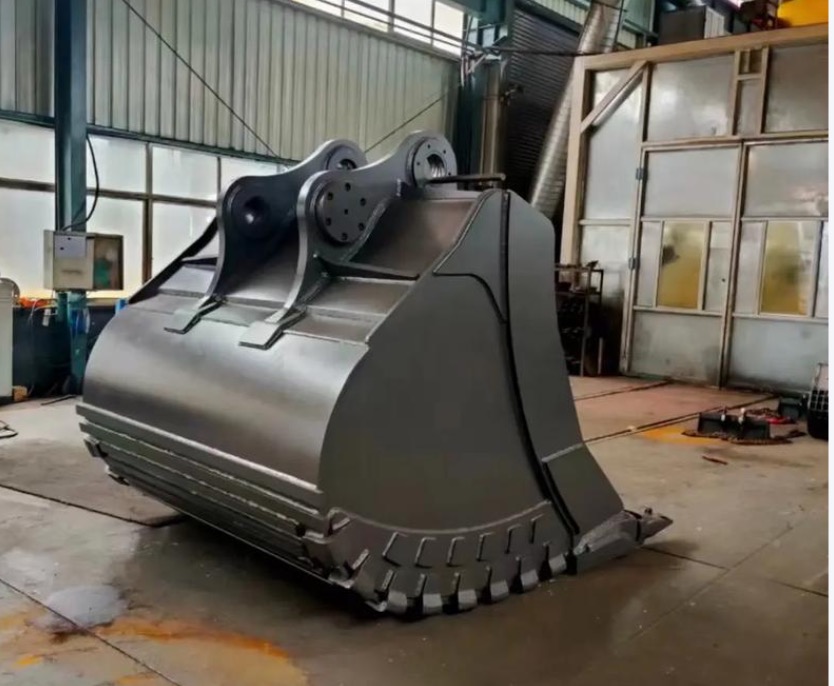
- Предварительное бронирование. Для нестандартных или долгоизготавливаемых деталей (например, ковши специальной формы или длинные валы) размещайте заказы за 2-3 месяца до планируемой замены. Крупные заводы, способные выпускать отливки массой до 50 тонн, часто имеют очередь заказов, поэтому раннее планирование критически важно.
Учитывайте сезонность. Весной и осенью спрос на запчасти для строительной техники резко возрастает. Планируйте крупные закупки зимой, когда логистические компании предлагают скидки и сроки доставки короче из-за меньшей загруженности маршрутов.
Сравнение производителей: Китай, Россия, Европа
Выбор бренда зависит от вашего бюджета и требований к надежности. Ниже приведена сравнительная таблица основных игроков рынка в 2026 году.
| Критерий | Китайские бренды (Sany, XCMG, LiuGong, Shanxi Xinruida) | Российские производители | Европейские бренды (CAT, Komatsu, Liebherr) |
|---|---|---|---|
| Цена | Низкая и средняя. На 30-50% дешевле европейских аналогов. | Средняя. Конкурентоспособны за счет отсутствия таможенных пошлин. | Высокая. Премиум-сегмент. |
| Качество материалов | Высокое (у лидеров рынка). Строгий контроль состава сплавов и термообработки. | Высокое. Соответствует ГОСТ, адаптировано к местным условиям. | Очень высокое. Стабильное качество, строгий контроль. |
| Доступность | Высокая. Развитая транспортная инфраструктура и экспортный опыт. | Высокая. Локальное производство, короткие сроки. | Низкая. Дефицит, длинные сроки ожидания, сложности с оплатой. |
| Гарантия и сервис | Развивается. Зависит от конкретного дилера и наличия склада в РФ. | Хорошая. Развитая сеть сервисных центров. | Ограниченная. Многие официальные сервисы ушли с рынка. |
| Рекомендация | Для износостойких литых деталей (зубья, брони, станины) и средней нагрузки. | Для работы в суровых климатических условиях и госзакупок. | Для критически важных узлов, где надежность превыше всего (если есть доступ). |
Наш опыт показывает, что оптимальная стратегия — это гибрид. Используйте российские и качественные китайские запчасти для ходовой части, кузовных элементов и расходников. Для гидравлики и двигателей старайтесь находить остатки европейских складов или переходить на проверенные премиальные китайские бренды, которые имеют сертификаты ISO 9001 и положительную репутацию на рынке, такие как продукция завода «Шаньси Синьжуйда», экспортируемая в Северную Америку и Европу.
Часто задаваемые вопросы
Какие сертификаты обязательны для импорта запчастей в Россию в 2026 году?
Для легального ввоза и эксплуатации запчастей для спецтехники необходим сертификат соответствия Техническому регламенту Таможенного союза (ТР ТС). Чаще всего это ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 018/2011 “О безопасности колесных транспортных средств” (для некоторых видов техники). Также требуется сертификат EAC. Отсутствие этих документов влечет штрафы и запрет на эксплуатацию техники надзорными органами.
Можно ли использовать неоригинальные фильтры без потери гарантии?
Согласно законодательству РФ, отказ в гарантийном обслуживании возможен только если будет доказано, что поломка произошла именно из-за использования неоригинального фильтра. Однако на практике дилеры часто используют это как повод для отказа. Чтобы защитить свои права, используйте фильтры, имеющие сертификаты соответствия и рекомендации производителей масел. Сохраняйте все чеки и акты замены. Лучшее решение — использовать фильтры от известных брендов-производителей фильтров (Man, Donaldson, Fleetguard), которые поставляют продукцию на конвейеры автозаводов.
Как продлить срок службы гидравлических шлангов?
Во-первых, избегайте перекручивания шлангов при монтаже. Во-вторых, защищайте их от трения о металлические части машины с помощью спиральной оплетки или рукавов. В-третьих, регулярно проверяйте давление в системе — скачки давления разрушают арматуру шланга. В-четвертых, заменяйте шланги каждые 5-6 лет независимо от их внешнего состояния, так как резина стареет и теряет эластичность изнутри.
Что делать, если нужная запчасть отсутствует в наличии у всех поставщиков?
Рассмотрите возможность ремонта имеющейся детали. Современные технологии наплавки, напыления и механической обработки позволяют восстанавливать валы, корпуса редукторов и даже блоки цилиндров. Обратитесь в специализированные ремонтные мастерские. Также можно рассмотреть изготовление детали по чертежам на станках с ЧПУ, если речь идет о простых металлических компонентах. Это может быть быстрее, чем ожидание поставки из-за границы.
Заключение: инвестиция в надежность
Выбор запчастей для экскаваторов, комбайнов и проходческих машин в 2026 году требует взвешенного подхода. Эпоха бесконтрольной экономии ушла. Сегодня каждый рубль, сэкономленный на некачественной детали, превращается в десять рублей потерь на простое и ремонте. Мы убедились в этом на собственном опыте и опыте наших партнеров.
Ключ к успеху — в тщательной проверке поставщиков, понимании технических характеристик материалов и грамотном планировании логистики. Не бойтесь задавать вопросы, требовать документы и проводить входной контроль. Ваша техника — это ваш главный инструмент заработка, и она заслуживает лучшего обслуживания.
Если вы ищете надежного партнера, который понимает специфику российского рынка и предлагает только проверенные запчасти для экскаваторов комбайнов и проходческих машин 2026, мы готовы помочь. Наши эксперты проведут аудит вашего парка техники и предложат оптимальную схему снабжения, которая снизит затраты и повысит надежность.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию технического специалиста. Не откладывайте решение вопросов снабжения на потом — простой техники стоит дороже любой консультации.
-


-
-

Whatsapp