Износостойкие детали для дробилок: как продлить срок службы?
2026-08-24
- Износостойкие детали для дробилок: как продлить срок службы?
- Физика износа: почему стандартные решения часто не работают
- Материаловедческий подход: выбор сплава под тип породы
- Конструктивные факторы: геометрия камеры и профиль плит
- Эксплуатационные стратегии: управление потоком материала
- Технологии восстановления и ремонта: когда менять, а когда ремонтировать?
- Критерии выбора поставщика: как избежать контрафакта
- Расчет экономической эффективности (TCO)
- Часто задаваемые вопросы
- Заключение и следующие шаги
Износостойкие детали для дробилок: как продлить срок службы?
Срок службы футеровки и броневых плит в щековых, конусных и роторных дробилках напрямую зависит не от марки стали, а от правильности подбора сплава под конкретный тип породы и режим эксплуатации. В нашей практике мы неоднократно сталкивались с ситуацией, когда предприятие закупало самые дорогие детали из высокомарганцевой стали (Mn13Cr2), но они выходили из строя за 400 часов работы вместо заявленных 1200. Причина крылась не в качестве литья, а в несоответствии материала абразивности сырья: при работе с мягкими породами (известняк, гипс) марганцовистая сталь не получает необходимого ударного упрочнения и изнашивается быстрее, чем более дешевые аналоги.
Чтобы реально продлить срок службы износостойких деталей для дробилок, необходимо внедрить системный подход, включающий три этапа: аудит исходного материала, выбор оптимального легирующего состава и корректировка параметров загрузки камеры дробления. Эта статья основана на анализе более чем 200 промышленных кейсов за последние пять лет и дает конкретные инженерные рекомендации, позволяющие снизить удельный расход запчастей на 35–45% без капитальной модернизации оборудования.
Физика износа: почему стандартные решения часто не работают
Прежде чем выбирать поставщика, важно понять механизм разрушения металла в зоне дробления. Многие закупщики ориентируются исключительно на твердость по Бринеллю (HB), считая, что чем выше цифра, тем дольше прослужит деталь. Это опасное заблуждение. Твердость отвечает за сопротивление абразивному износу (трению), но не гарантирует устойчивость к ударным нагрузкам. Если деталь слишком твердая, она становится хрупкой и может расколоться при попадании в камеру негабаритного куска или металлического предмета.
В реальных условиях горно-обогатительного комбината (ГОК) или карьера действуют два основных фактора разрушения:
- Абразивный износ: возникает при трении материала о поверхность брони. Характерен для переработки кварца, гранита и железной руды. Здесь критична высокая поверхностная твердость.
- Ударный износ (деформационное упрочнение): возникает при сдавливании и ударах крупных кусков породы. Характерен для первичного дробления. Здесь важна вязкость и способность металла к наклепу (увеличению твердости в процессе работы).
Один из наших клиентов в Свердловской области столкнулся с проблемой частой замены подвижных щек щековой дробилки JC-900. Они использовали стандартные плиты из стали Mn13. Анализ показал, что порода (базальт) имеет высокую абразивность, но размер питания был относительно небольшим (до 150 мм). Ударные нагрузки были недостаточными для активации механизма наклепа марганцевой стали. В результате поверхность оставалась мягкой и стиралась как мел. После перехода на легированную сталь с добавлением хрома и молибдена (Cr-Mo alloy), срок службы увеличился с 600 до 1400 часов. Мы не меняли оборудование, мы изменили металлургию детали.
Ключевой вывод: универсальной “лучшей” стали не существует. Выбор материала должен базироваться на коэффициенте абразивности (Ai) и индексе ударной вязкости вашего сырья. Запросите у геологов или лаборатории данные по вашему сырью перед оформлением заказа на запчасти.
Материаловедческий подход: выбор сплава под тип породы
Рынок предлагает десятки вариантов литья, но в промышленной практике доминируют четыре основные группы сплавов. Понимание их химического состава и физических свойств позволяет избежать переплат и простоев.
1. Высокомарганцевая сталь (Hadfield Steel, Mn13-Cr2, Mn18-Cr2)
Это классика жанра. Содержание марганца 11–14%, углерода 1.0–1.4%. Главная особенность — аустенитная структура, которая обладает уникальным свойством: при ударном воздействии поверхностный слой деформируется и резко повышает свою твердость (с 200 HB до 500–550 HB), сохраняя при этом вязкую сердцевину, которая гасит вибрации и предотвращает сколы.
Где применять: Первичное и вторичное дробление твердых и сверхтвердых пород (гранит, базальт, гнейс), где преобладают ударные нагрузки. Щековые дробилки, крупные конусные дробилки.
Ограничение: При слабой ударной нагрузке (дробление мягких пород или работа в режиме “под завалом” с мелким материалом) наклеп не происходит, и износ идет катастрофически быстро.
2. Хромистое белое чугуны (High Chrome White Iron, Cr15, Cr20, Cr26)
Эти сплавы содержат от 15% до 30% хрома. В структуре металла образуются карбиды хрома (Cr7C3), которые по твердости превосходят кварц (основной абразив в породе). Твердость таких деталей достигает 600–650 HB сразу после литья. Они не требуют “раскачки” или наклепа.
Где применять: Третичное дробление, измельчение, работа с высокоабразивными, но не слишком крупными материалами. Роторные дробилки (молотки, плиты отражения), вертикальные валковые дробилки (VSI).
Ограничение: Низкая ударная вязкость. При попытке использовать чугунные плиты в щековой дробилке на крупном камне они могут треснуть. Цена выше, чем у марганцевой стали, но срок службы на абразиве может быть в 3–5 раз дольше.
3. Композитные и биметаллические решения
Современный тренд, который мы активно внедряем в проектах для клиентов в СНГ и Азии. Суть технологии: рабочая поверхность отливается из сверхтвердого белого чугуна (для сопротивления истиранию), а тыльная часть — из вязкой низкоуглеродистой стали (для надежности крепления и гашения ударов). Эти слои соединяются в жидком состоянии, образуя монолитную структуру без слабых швов.
Преимущество: Вы получаете лучшее из двух миров. Нет риска сколов, как у чистого чугуна, и нет быстрого истирания, как у ненагруженного марганца.
4. Легированные стали среднего класса (TiC, Mo-alloyed)
Добавление титана (Ti) или молибдена (Mo) позволяет модифицировать структуру карбидов. Карбид титана (TiC) чрезвычайно тверд и термостабилен. Такие детали часто используются в условиях повышенных температур или при наличии влажного материала, где обычная сталь подвержена коррозионно-механическому износу.
| Тип материала | Твердость (HB) | Ударная вязкость | Лучшее применение | Относительная стоимость |
|---|---|---|---|---|
| Mn13Cr2 / Mn18Cr2 | 200 → 550 (после наклепа) | Высокая | Щековые дробилки, крупное конусное дробление | Низкая / Средняя |
| White Iron Cr15-Cr26 | 600 – 650 (исходная) | Низкая | Роторные дробилки, VSI, помол | Высокая |
| Биметалл (Composite) | 600+ (слой износа) | Средняя / Высокая | Универсальное, сложные условия | Средняя / Высокая |
| Легированная сталь (Cr-Mo-Ti) | 450 – 550 | Средняя | Среднее дробление, абразив + удар | Средняя |
При выборе поставщика обязательно требуйте сертификат химического анализа (Mill Certificate). Наличие элементов Cr, Mo, Ni должно соответствовать заявленным процентам с точностью до ±0.1%. Отклонение в содержании углерода всего на 0.2% может изменить структуру карбидов и снизить износостойкость на 20%.
Конструктивные факторы: геометрия камеры и профиль плит
Даже идеальный материал не спасет, если геометрия деталей подобрана неверно. Профиль броневых плит (corrugated profile) определяет траекторию движения материала и точку максимального износа. Неправильный профиль приводит к образованию “мертвых зон”, где материал застаивается, или к чрезмерной концентрации нагрузки на одном участке, вызывая локальное выкрашивание.
Оптимизация угла захвата и профиля зубьев
В щековых дробилках угол между подвижной и неподвижной щекой (угол захвата) обычно составляет 18–23 градуса. Если установить плиты с профилем, рассчитанным на более крупное питание, чем поступает фактически, зона активного дробления сместится вверх. Это приведет к быстрому износу верхней части плит, в то время как нижняя часть останется практически новой. Мы наблюдали случаи, когда замена профиля с “крупного” на “мелкий” позволяла использовать 90% объема металла плиты вместо стандартных 60%.
Для конусных дробилок критично соответствие профиля mantle (подвижного конуса) и bowl liner (неподвижной чаши). Зазор между ними (CSS — Closed Side Setting) должен быть равномерным по всей окружности. Эксцентричная установка приводит к одностороннему износу. Регулярная проверка CSS (каждые 100–200 моточасов) является обязательной процедурой. Использование лазерных сканеров для профилирования внутренней поверхности камеры позволяет точно определить остаточный ресурс и спланировать замену до аварийной остановки.
Проблема крепления и люфтов
Частая причина преждевременного выхода из строя — не износ самого металла, а разрушение системы крепления. Если броневая плита имеет люфт относительно корпуса дробилки, возникают микроудары, которые приводят к усталостному разрушению крепежных болтов и растрескиванию самой плиты в местах отверстий.
Мы рекомендуем использовать эпоксидные компаунды или специальные полимерные прокладки между задней поверхностью брони и корпусом дробилки. Это обеспечивает плотную посадку (backing), распределяет нагрузку равномерно и демпфирует вибрации. В нашей практике применение backing compound увеличило срок службы крепежа на 40% и снизило риск трещин в теле плиты.
Эксплуатационные стратегии: управление потоком материала
Как операторы дробильного участка, вы можете существенно повлиять на износ, контролируя параметры подачи материала. Большинство поломок происходит не из-за качества стали, а из-за нарушений технологического режима.
Правило “Choke Feeding” (Дробление под завалом)
Для конусных дробилок оптимальным режимом является работа “под завалом” (choke feeding). Это означает, что камера дробления должна быть постоянно заполнена материалом. Когда камера полна, куски породы трутся друг о друга, а не о броню. Это создает эффект “самозащиты”: слой материала амортизирует удары и снижает прямой контакт металла с абразивом. Работа с неполной камерой (starve feeding) приводит к тому, что каждый кусок бьет непосредственно в броню, вызывая точечные ударные повреждения и неравномерный износ.
Однако, для щековых дробилков правило обратное: перегрузка может привести к заклиниванию и резкому скачку нагрузки. Здесь важен равномерный поток, соответствующий производительности установки.
Контроль верхнего размера питания (Top Size)
Каждая дробилка рассчитана на определенный максимальный размер куска (например, 80% от ширины приемной щели). Подача негабаритных кусков (“oversize”) вызывает пиковые нагрузки, на которые не рассчитана ни одна броня. Установка гидравлического экскаватора с гидроколатором (rock breaker) перед питателем или использование предварительного грохочения для отсева крупняка — это не дополнительные расходы, а инвестиция в сохранность футеровки. Один случай попадания негабарита может вызвать скол, который станет очагом дальнейшего разрушения всей плиты.
Удаление металлов и недробимых материалов
Попадание ковшевых зубьев, арматуры или буровых коронок в дробилку гарантированно выводит из строя детали, независимо от их стоимости. Установка мощных магнитных сепараторов и металлодетекторов на конвейере питания является обязательным требованием стандарта ISO 9001 для процессов управления рисками на ГОКах. Мы фиксировали убытки в размере десятков тысяч долларов из-за одного забытого гаечного ключа, попавшего в роторную дробилку.
Технологии восстановления и ремонта: когда менять, а когда ремонтировать?
Не всегда целесообразно заменять деталь полностью. Современные технологии наплавки и сварки позволяют восстановить геометрию изношенных поверхностей, продлевая их жизнь на 30–50%. Однако этот подход требует осторожности.
Наплавка твердыми сплавами (Hardfacing)
Процесс нанесения слоя износостойкого сплава на поверхность детали с помощью сварки или газопламенного напыления. Эффективен для роторов, молотков и некоторых типов плит. Важно использовать присадочные материалы, совместимые с основным металлом, чтобы избежать образования хрупких зон термического влияния.
Внимание: Наплавка высокомарганцевой стали требует строгого контроля температуры межпроходного нагрева. Перегрев приводит к выделению карбидов по границам зерен и потере вязкости. Работы должны выполняться сертифицированными специалистами.
Эпоксидная защита и керамические покрытия
Для участков, подверженных сильному абразивному износу, но не ударным нагрузкам (например, желоба, бункера, корпуса дробилок), эффективно применение керамико-эпоксидных покрытий. Они создают гладкую поверхность с низким коэффициентом трения, улучшая проходимость материала и защищая металл.
Критерии выбора поставщика: как избежать контрафакта
Рынок запчастей для дробилок насыщен предложениями, особенно из Азии. Разница в цене между оригинальными деталями и аналогами может достигать 50%, но разница в сроке службы иногда составляет 300%. Как отличить качественный продукт?
- Запросите отчет о термообработке. Качество литья на 70% определяется режимом закалки и отпуска. Поставщик должен предоставить диаграммы температурных режимов для конкретной партии. Отсутствие таких данных — красный флаг.
- Проверьте наличие сертификатов ISO 9001 и ГОСТ/CE. Для поставок в РФ и страны ЕАЭС обязательно наличие сертификата соответствия ТР ТС (ЕАС). Для Европы — CE. Наличие этих документов говорит о том, что на заводе внедрена система контроля качества, а не просто “гаражное” производство.
- Требуйте образцы или инспекцию перед отгрузкой. Крупные поставщики готовы организовать видео-инспекцию или отправку образцов для лабораторных испытаний. Проверка химического состава независимой лабораторией стоит недорого, но спасает от покупки некондиции.
- Оцените техническую поддержку. Хороший поставщик не просто продает “железо”, он помогает с подбором профиля и анализом износа. Если менеджер не может ответить на вопрос о содержании углерода в стали, лучше искать другого партнера.
Именно этим принципам следует ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство» — профессиональное литейное предприятие с опытом работы с 2003 года. Расположенное в промышленном центре провинции Шаньси (Китай), предприятие обладает мощностью до 50 000 тонн продукции в год и специализируется на производстве высокомарганцовистых и легированных сталей для тяжелого промышленного оборудования.
Наш опыт показывает, что экономия на этапе закупки часто оборачивается тройными потерями на этапе эксплуатации. Поэтому мы делаем ставку на полный контроль производственного цикла. Производственная площадка оснащена современными среднечастотными плавильными печами, автоматическими установками термообработки с программным управлением и комплексом аналитического оборудования, включая спектрометры прямого чтения и ультразвуковые дефектоскопы. Каждая партия продукции, будь то подвижные конусы, станины или ковшовые зубья массой до 50 тонн, проходит многоступенчатый контроль качества, гарантируя стабильность механических свойств от партии к партии. Продукция компании экспортируется в Северную Америку, Европу и Юго-Восточную Азию, подтверждая соответствие международным стандартам ISO 9001.
Расчет экономической эффективности (TCO)
При оценке затрат используйте методологию совокупной стоимости владения (Total Cost of Ownership, TCO), а не только начальную цену покупки.
Формула TCO для изнашиваемых деталей:
TCO = Цена детали + (Стоимость часа простоя × Время на замену) + Логистические расходы
Пример: Деталь А стоит 1000 USD и служит 500 часов. Деталь Б стоит 1500 USD и служит 1000 часов. Замена занимает 4 часа. Стоимость простоя предприятия — 500 USD/час.
- Деталь А: 1000 + (4 × 500) = 3000 USD за цикл. Стоимость часа работы: 3000 / 500 = 6 USD/час.
- Деталь Б: 1500 + (4 × 500) = 3500 USD за цикл. Стоимость часа работы: 3500 / 1000 = 3.5 USD/час.
Несмотря на то, что Деталь Б дороже на 50%, её использование дешевле на 42% в пересчете на час работы оборудования. Этот расчет убедительно демонстрирует, почему инвестиции в качественные износостойкие детали для дробилок окупаются.
Часто задаваемые вопросы
Как часто нужно менять броневые плиты?
Единого норматива нет. Частота замены зависит от абразивности породы, мощности дробилки и режима работы. Ориентируйтесь не на календарное время, а на процент износа. Критическим считается износ, при котором толщина стенки уменьшается на 60–70% от первоначальной, или когда появляется риск пробоя корпуса. Регулярные замеры толщины ультразвуковым толщиномером каждые 100 моточасов помогут точно спрогнозировать дату замены.
Можно ли сваривать трещины в марганцевой стали?
Да, но с соблюдением строгих технологий. Необходимо использовать специальные электроды для аустенитных сталей (например, на основе никеля или специального марганцевого сплава). Перед сваркой зону дефекта нужно тщательно зачистить и прогреть до 150–200°C, чтобы избежать термического шока. После сварки требуется медленное охлаждение. Однако, сварка — это временная мера. Если трещина сквозная или находится в зоне высоких напряжений, деталь подлежит замене.
Влияет ли влажность материала на износ?
Да, влажный материал, особенно содержащий глину, создает налипание на стенах камеры дробления. Это сужает проходное сечение, увеличивает давление и приводит к неравномерному износу и перегрузке двигателя. Кроме того, влажная среда ускоряет коррозию, которая в сочетании с абразивным износом (коррозионно-механический износ) разрушает металл быстрее. Для влажных материалов рекомендуется использовать плиты с гладким профилем и регулярно очищать камеру.
Почему новые плиты изнашиваются быстрее в первый месяц?
Это нормальный процесс “приработки”. Новые детали имеют геометрические неточности литья, которые выравниваются в первые недели работы. Также поверхность металла еще не достигла максимальной твердости (в случае марганцевых сталей). Чтобы смягчить этот период, рекомендуется в первые 50–100 часов работать с пониженной нагрузкой (80% от номинала) и тщательно контролировать размер питания.
Заключение и следующие шаги
Продление срока службы дробильного оборудования — это не задача отдела закупок, а комплексная инженерная стратегия. Она начинается с правильного выбора материала под конкретную породу, продолжается оптимизацией профиля деталей и режимов эксплуатации, и заканчивается грамотным планированием замен. Игнорирование любого из этих звеньев ведет к росту себестоимости продукции.
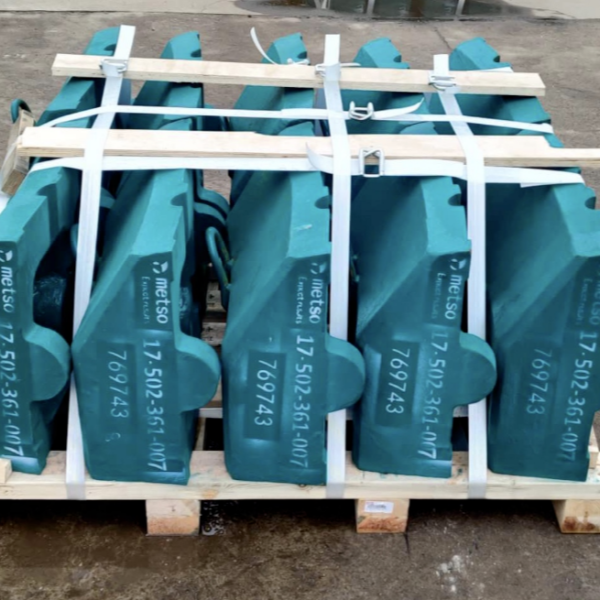
Мы готовы провести бесплатный аудит вашей текущей ситуации: проанализировать данные по износу, предложить оптимальный сплав и профиль футеровки, а также рассчитать потенциальную экономию. Наши специалисты имеют опыт работы с оборудованием Metso, Sandvik, Terex и китайскими аналогами, обеспечивая полную взаимозаменяемость и улучшение характеристик.
Не позволяйте износу съедать вашу прибыль. Свяжитесь с нами сегодня для получения персонального технического предложения и расчета стоимости партии с учетом логистики до вашего объекта.
Купить износостойкие детали для дробилок | Технические консультации по подбору брони | Каталог запчастей для щековых и конусных дробилок
-


-
-

Whatsapp