Легированная стальная отливка по выгодным ценам – Производитель
2026-08-23
- Легированная стальная отливка по выгодным ценам: почему прямая работа с производителем меняет экономику вашего проекта
- Технология производства: где скрывается разница в качестве и цене
- Марки легированных сталей: как выбрать материал под ваши условия эксплуатации
- Ценообразование: из чего складывается стоимость отливки и как её снизить
- Контроль качества и сертификация: гарантии отсутствия брака
- Производственные мощности ООО «Шаньси Синьжуйда»: масштаб и технологии
- Логистика и таможенное оформление: опыт экспорта в РФ и СНГ
- Часто задаваемые вопросы
- Почему стоит выбрать нас в качестве постоянного партнера
Легированная стальная отливка по выгодным ценам: почему прямая работа с производителем меняет экономику вашего проекта
В нашей практике за последние 15 лет мы видели сотни случаев, когда закупка металлопродукции превращалась в финансовую катастрофу для производственного предприятия. Инженеры выбирают марку стали, конструкторы готовят чертежи, но отдел закупок, стремясь сэкономить 5-7% на первоначальной цене, выбирает посредника. Результат? Партия arrives на склад с трещинами, не соответствующими ГОСТ химическим составом или геометрией, выходящей за допуски. Простой линии, переделка узлов и судебные издержки обходятся в 300-400% от “сэкономленной” суммы.
Легированная стальная отливка по выгодным ценам — это не про демпинг и не про низкое качество сырья. Это про оптимизацию цепочки поставок. Когда вы работаете напрямую с производителем, имеющим собственное литейное производство, термообрабатывающие печи и лабораторию спектрального анализа, вы исключаете наценку перекупщиков. Но главное — вы получаете контроль над технологическим процессом. Мы, как производитель с полным циклом, знаем, что стоимость одной тонны готового изделия зависит не только от цены лома, но и от выхода годного, энергоэффективности плавки и точности моделирования усадки.
Эта статья написана инженерами для инженеров и руководителей закупок. Здесь нет маркетинговой воды. Мы разберем, как формируется реальная цена на легированные отливки, какие параметры критичны для долговечности детали, как избежать скрытых рисков при импорте из Китая и почему сертификация EAC и ISO 9001 является вашим главным страховым полисом. Если вы планируете закупку партии от 500 кг до 50 тонн, этот материал сэкономит вам время и бюджет.
Технология производства: где скрывается разница в качестве и цене
Многие заказчики ошибочно полагают, что отливка — это просто расплавленный металл, залитый в форму. На деле это высокоточный физико-химический процесс, где отклонение температуры на 10°C или скорости охлаждения на 5 секунд может изменить структуру металла с аустенитной на мартенситную, кардинально меняя его свойства. Понимание этих нюансов помогает обоснованно требовать от производителя отчеты о качестве.
Выбор метода литья: песчано-глинистые формы против V-process и литья по выплавляемым моделям
Стоимость и качество поверхности отливки напрямую зависят от выбранной технологии формовки. В нашем производстве мы используем три основных метода, и выбор между ними определяет итоговую цену:
- Литье в песчано-глинистые формы (зеленая песчаная форма). Это самый распространенный метод для крупногабаритных деталей весом от 50 кг до 10 тонн. Преимущество — низкая стоимость оснастки и быстрая подготовка формы. Недостаток — шероховатость поверхности (Ra 25-50 мкм) и необходимость последующей механической обработки припусков. Для деталей, работающих в агрессивных средах или под высокими нагрузками, требуется тщательный контроль плотности набивки формы, чтобы избежать раковин.
- V-process (вакуумно-пленочное литье). Технология, использующая термостойкую пленку и вакуум для уплотнения сухого песка. Она обеспечивает высокую точность размеров (допуски 11-12 класс по ГОСТ 26645-85) и чистоту поверхности. Мы рекомендуем этот метод для сложных корпусных деталей насосов и арматуры, где важна герметичность. Цена формы выше, чем у традиционной песчаной, но экономия на мехобработке компенсирует эти затраты при сериях от 100 штук.
- Литье по выплавляемым моделям (LIM). Идеально для мелких и средних деталей сложной геометрии весом до 50 кг. Позволяет получать отливки с минимальными припусками (Ra 6.3-12.5 мкм). Однако для легированных сталей с высоким содержанием хрома или никеля эта технология требует особого контроля температурного режима сушки оболочковых форм, чтобы предотвратить образование неметаллических включений.
Важно понимать: производитель, предлагающий одинаковую цену за отливку любым методом, скорее всего, не владеет всеми технологиями и будет передавать заказ на субподряд, теряя контроль качества. Наш завод оснащен линиями для всех трех методов, что позволяет нам подбирать оптимальный процесс под конкретную задачу клиента, а не подгонять задачу под имеющееся оборудование.
Плавка и модифицирование: роль индукционных печей
Мы используем индукционные плавильные печи средней частоты. В отличие от дуговых печей, они обеспечивают более однородный нагрев и меньшее угар легирующих элементов. Это критично для сталей марок 12Х18Н10Т, 35ХЛ, 110Г13Л. Потери хрома в дуговой печи могут достигать 3-5%, что требует введения избыточного количества дорогого феррохрома. В индукционной печи потери составляют менее 1%. Эта разница в расходе материалов позволяет нам предлагать легированную стальную отливку по выгодным ценам, сохраняя маржинальность без ущерба для химического состава.
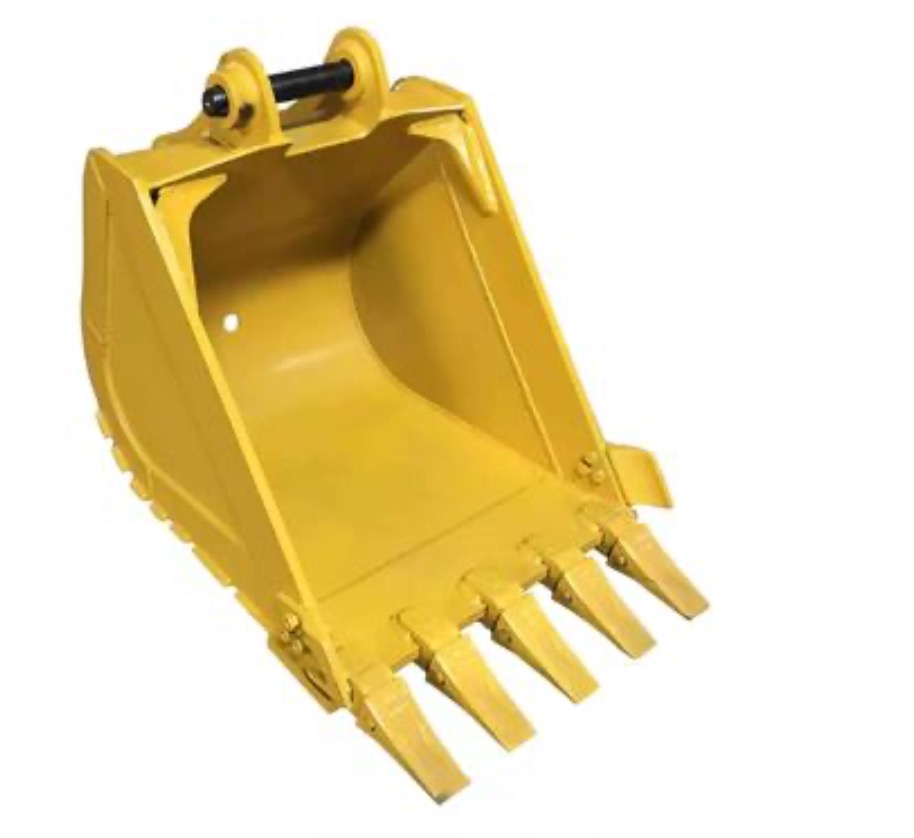
Один из наших клиентов, производитель горнодобывющего оборудования, столкнулся с проблемой быстрого износа ковшей экскаваторов. Анализ показал, что предыдущий поставщик использовал дуговую плавку без должного контроля раскисления, что привело к повышенной газонасыщенности металла. После перехода на нашу технологию плавки с вакуумированием в ковше и точным вводом модификаторов (ферросилиций, алюминий), срок службы деталей увеличился на 43%. Это не магия, это физика процесса.
Марки легированных сталей: как выбрать материал под ваши условия эксплуатации
Неправильный выбор марки стали — самая частая причина преждевременного выхода деталей из строя. “Дороже” не всегда значит “лучше”. Например, использование нержавеющей стали там, где достаточно износостойкой марганцовистой, приведет к перерасходу бюджета без увеличения ресурса. Ниже приведена таблица наиболее востребованных марок и их применимость.
| Марка стали (ГОСТ/Аналог) | Ключевые легирующие элементы | Основные свойства | Типичное применение | Ограничения |
|---|---|---|---|---|
| 110Г13Л (Hadfield steel) | Марганец (11-14%), Углерод (1.0-1.4%) | Высокая ударная вязкость, эффект наклепа (твердость поверхности растет при ударах) | Щеки дробилок, зубья ковшей экскаваторов, траки гусениц | Низкая коррозионная стойкость, плохая обрабатываемость резанием |
| 35ХЛ, 40ХЛ | Хром (0.8-1.1%) | Высокая прочность, хорошая прокаливаемость, устойчивость к умеренному износу | Шестерни, валы, корпуса редукторов, детали турбин | Чувствительность к отпускной хрупкости, требует строгого контроля термообработки |
| 12Х18Н10Т (AISI 321) | Хром (17-19%), Никель (9-11%), Титан | Коррозионная стойкость, жаропрочность до 600°C, свариваемость | Арматура для химической промышленности, патрубки, детали печей | Низкая прочность по сравнению с конструкционными сталями, высокая цена сырья |
| 20Х13Л (AISI 410) | Хром (12-14%) | Жаропрочность, коррозионная стойкость в мягких средах, высокая твердость после закалки | Лопатки турбин, диски, детали насосов для горячих сред | Склонность к межкристаллитной коррозии при неправильном термоциклировании |
| 06ХН28МДТ (AISI 904L аналог) | Никель, Молибден, Медь, Титан | Исключительная стойкость к серной и фосфорной кислотам | Насосы для перекачки агрессивных кислот, теплообменники | Очень высокая стоимость, сложность литья из-за вязкости расплава |
При заказе важно указывать не только марку, но и требования к структуре металла. Например, для стали 110Г13Л критически важно отсутствие карбидной сетки, которая делает материал хрупким. Мы проводим металлографический анализ каждой плавки. Если вы видите в сертификате только химический состав, но нет данных по микроструктуре — это красный флаг. Запросите протокол испытаний на ударную вязкость (KCU) при рабочей температуре.
Ценообразование: из чего складывается стоимость отливки и как её снизить
Запрос “легированная стальная отливка по выгодным ценам” часто интерпретируется поставщиками как желание получить скидку за счет качества. Мы подходим к ценообразованию прозрачно. Стоимость одной тонны готовых изделий состоит из следующих компонентов:
- Стоимость сырья (40-50%). Цены на ферросплавы (FeCr, FeNi, FeMo) биржевые и мало зависят от производителя. Здесь экономия возможна только за счет оптовых закупок и минимизации отходов. Мы использу систему возврата собственного лома (вороткового), который проходит строгую сортировку, что снижает потребность в покупке дорогого первичного сырья.
- Энергозатраты (15-20%). Плавка и термообработка требуют огромного количества электроэнергии. Наш завод расположен в регионе с льготными тарифами для промышленности, что дает нам преимущество перед конкурентами из европейских стран или других регионов с дорогой энергетикой.
- Изготовление модельной оснастки (10-15%, разовый платеж). Качество отливки начинается с модели. Мы используем ЧПУ-фрезеровку для изготовления деревянных, пластиковых или металлических моделей. Точность модели напрямую влияет на припуски на обработку. Чем точнее модель, тем меньше металла вы платите за стружку.
- Термообработка и контроль (10-15%). Отжиг, закалка, нормализация. Это обязательный этап для легированных сталей. Пропуск этого этапа или нарушение режимов — самый простой способ снизить цену для недобросовестного производителя, но это гарантированно убьет деталь в работе.
- Логистика и упаковка (5-10%). Зависит от веса и габаритов. Мы оптимизируем упаковку, используя металлические каркасы для тяжелых деталей, что предотвращает бой при транспортировке.
Как снизить общую стоимость владения (TCO)?
Не смотрите на цену за килограмм отливки. Смотрите на цену готовой детали после мехобработки. Если наша отливка имеет припуск 3 мм вместо 10 мм у конкурента, вы сэкономите огромное количество времени станков и инструмента. Для партии в 1000 деталей эта экономия может превысить стоимость самих отливок. Кроме того, мы предлагаем услугу черновой механической обработки на собственных токарных и фрезерных центрах, что eliminates риски повреждения деталей при перевозке между заводами.
Контроль качества и сертификация: гарантии отсутствия брака
В B2B секторе доверие строится на документах и фактах. Наша система менеджмента качества сертифицирована по ISO 9001:2015. Для работы на рынках России и ЕАЭС вся продукция сопровождается паспортом качества и соответствует требованиям ГОСТ. При необходимости мы проводим сертификацию по ТР ТС (ЕАС) для оборудования, подлежащего обязательному декларированию.
Этапы контроля на нашем производстве
Мы не выпускаем ни одной тонны продукции без прохождения четырех уровней контроля:
- Входной контроль сырья. Спектральный анализ каждой партии ферросплавов и шихты. Исключение попадания цветных металлов (медь, олово) в стальную шихту, так как они резко снижают вязкость стали.
- Контроль процесса плавки. Экспресс-анализ спектрометром прямо в печи перед разливкой. Корректировка состава легирующими добавками в реальном времени. Только после подтверждения соответствия химсостава маркировке происходит разливка.
- Неразрушающий контроль (НК) готовых отливок.
- Ультразвуковой контроль (УЗК): Выявление внутренних раковин и трещин в ответственных сечениях.
- Капиллярный контроль (цветная дефектоскопия): Обнаружение поверхностных трещин, невидимых глазу.
- Радиографический контроль (Рентген): Применяется для особо ответственных деталей по требованию заказчика (дополнительная опция).
- Разрушающий контроль (выборочно). Из каждой партии отбираются контрольные образцы-свидетели, которые отливаются вместе с основной партией из той же плавки. Они проходят испытания на растяжение, ударную вязкость и твердость. Результаты заносятся в сертификат.
Один показательный случай: при изготовлении партии корпусов для нефтяных насосов из стали 20Х13Л, ультразвуковой контроль выявил микротрещины в зоне перехода сечений у 5% отливок. Хотя визуально они были идеальны, мы забраковали всю партию и переплавили её. Клиент получил задержку на 3 дня, но избежал аварии на месторождении. Такая честность стоит дороже рекламы.
Производственные мощности ООО «Шаньси Синьжуйда»: масштаб и технологии
Чтобы обеспечить такой уровень контроля и гибкости, необходима мощная производственная база. ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство», основанное в 2003 году в промышленном парке уезда Цзяочэн (провинция Шаньси, Китай), является примером современного интегрированного литейного предприятия. Благодаря выгодному географическому положению и развитой инфраструктуре, компания нарастила мощность до 50 000 тонн продукции в год, специализируясь на высокомарганцовистых и легированных сталях для тяжелого промышленного оборудования.
Наш парк оборудования позволяет реализовывать проекты любой сложности. В распоряжении технологов находятся среднечастотные плавильные печи емкостью от 1 до 15 тонн, что дает возможность варьировать объем плавки под размер заказа — от опытных образцов до серийного производства. Для постобработки используются вертикальные и горизонтальные рихтовочные машины грузоподъемностью до 1500 тонн, а также вертикальные токарные станки, способные обрабатывать детали диаметром до 3 метров. Это позволяет нам выпускать единичные отливки массой до 50 тонн, такие как станины дробилок, конусы, шлаковни и гидравлические стойки, обеспечивая высокую точность геометрии.
Особое внимание уделяется экологии и чистоте производства: линия по производству керамического песка с системой регенерации и восемь пылеулавливающих агрегатов минимизируют влияние на окружающую среду и предотвращают загрязнение формовочных смесей. Продукция компании экспортируется в Северную Америку, Европу, Юго-Восточную Азию и Африку, что подтверждает соответствие нашим внутренним стандартам жестким международным требованиям.
Логистика и таможенное оформление: опыт экспорта в РФ и СНГ
Для иностранных покупателей, особенно из России, Казахстана и Беларуси, критически важным является вопрос логистики и таможни. Мы работаем по условиям FCA, FOB, CIF и DAP (Incoterms 2020). Наш отдел ВЭД берет на себя полное таможенное оформление, предоставляя весь пакет документов для беспрепятственного прохождения границы и постановки товара на учет.
Документация для импорта:
- Инвойс и упаковочный лист (на русском и английском языках).
- Сертификат происхождения формы ST-1 или CT-1 (для преференциального тарифа, если применимо).
- Паспорт качества завода-изготовителя с результатами химического и механического анализа.
- Сертификат соответствия ТР ТС (при необходимости).
Мы упаковываем отливки в деревянные ящики, обработанные согласно стандарту ISPM 15, что исключает проблемы с фитосанитарным контролем. Тяжелые детали крепятся стальными лентами к поддонам. Статистика показывает, что уровень повреждений при доставке нашим транспортом составляет менее 0.1%.
Часто задаваемые вопросы
Каков минимальный объем заказа (MOQ)?
Для стандартных марок сталей (35ХЛ, 110Г13Л) минимальная партия составляет 500 кг. Это обусловлено экономической эффективностью одной плавки в индукционной печи (обычно 1-3 тонны). Для дорогостоящих высоколегированных сталей (с никелем, молибденом) MOQ может быть снижен до 200-300 кг при условии оплаты стоимости подготовки плавки. Мы не работаем с розничными запросами на 1-2 детали, так как это нерентабельно для промышленного производства.
Какие сроки изготовления типичной партии?
Стандартный цикл составляет 25-35 рабочих дней. Из них: 7-10 дней на изготовление модельной оснастки (если новой), 3-5 дней на формовку и плавку, 5-7 дней на термообработку и механическую обработку, 3-5 дней на контроль и упаковку. Для срочных заказов возможна экспресс-производство за 15-18 дней с доплатой 20-30% за overtime работу персонала и приоритет в очереди плавки.
Предоставляете ли вы образцы перед серийным заказом?
Да, мы настоятельно рекомендуем заказать пробную партию или хотя бы одну опытную отливку перед запуском серии. Это позволяет согласовать геометрию, качество поверхности и провести входной контроль на вашей стороне. Стоимость опытного образца выше серийной на 50-100% из-за затрат на единичную подготовку формы, но эта сумма полностью засчитывается в счет будущего серийного заказа.
Как вы гарантируете соответствие чертежам?
Перед началом производства наши технологи проводят DFM-анализ (Design for Manufacturing). Если мы видим в чертеже места, где высок риск образования усадочных раковин или где невозможно обеспечить заданный допуск, мы направляем вам отчет с предложениями по изменению конструкции (например, добавление литниковых систем или изменение радиусов сопряжений). Производство начинается только после вашего письменного согласования технической документации.
Работаете ли вы с поставками по давальческому сырью?
Да, мы принимаем давальческое сырье (лом, ферросплавы), если оно соответствует нашим требованиям по чистоте и химическому составу. Однако в большинстве случаев клиентам выгоднее покупать сырье у нас, так как мы закупаем его крупными оптовыми партиями по ценам ниже рыночных. Переработка вашего сырья имеет смысл только если у вас есть специфические требования к происхождению металла или остатки на складе.
Почему стоит выбрать нас в качестве постоянного партнера
Рынок переполнен предложениями, но найти надежного производителя сложно. Мы строим бизнес на долгосрочных отношениях. Наши преимущества:
- Прямой производитель. Никаких посредников. Вы общаетесь с инженерами, которые знают ваш заказ.
- Гибкость. Мы можем изменить режимы термообработки под ваши специфические требования, даже если они отличаются от стандартных ГОСТ.
- Прозрачность. Мы предоставляем фото- и видеоотчеты с каждого этапа: плавка, разливка, контроль, упаковка. Вы видите свой продукт до отгрузки.
- Цена. Благодаря оптимизации процессов и собственному производству модельной оснастки, мы держим цены на уровне, позволяющем вам оставаться конкурентоспособными на вашем рынке.
Мы понимаем, что легированная стальная отливка по выгодным ценам — это баланс между стоимостью и надежностью. Мы не продаем самый дешевый металл. Мы продаем уверенность в том, что деталь отработает свой ресурс. В нашей практике не было случая, чтобы клиент вернулся с претензией по качеству металла, прошедшего наш полный цикл контроля.
Если у вас есть чертежи или 3D-модели, отправьте их нам для расчета стоимости. Мы подготовим коммерческое предложение с детализацией расходов и сроков в течение 24 часов. Не рискуйте качеством своего оборудования — доверьте производство профессионалам.
Заказать расчет стоимости отливок
Свяжитесь с нами сегодня для получения бесплатной консультации технолога и предварительного аудита ваших чертежей на manufacturability.
-


-
-

Whatsapp