Нестандартные сварные конструкции на заказ от Завода
2026-08-23
- Нестандартные сварные конструкции на заказ от Завода: инженерный подход к сложным задачам
- Что qualifies как «нестандартная конструкция» и где проходят границы ответственности
- Технологические этапы создания: от чертежа до готового изделия
- Выбор материалов: почему сталь Ст3 не всегда подходит
- Стандарты и сертификация: гарантия безопасности
- Экономика заказа: как формируется цена и где скрытые затраты
- Часто задаваемые вопросы
- Почему выбирают наш завод: опыт, технологии, ответственность
- Международный опыт и производственные мощности: партнерство с ООО «Шаньси Синьжуйда»
- Как начать сотрудничество: пошаговый алгоритм
Нестандартные сварные конструкции на заказ от Завода: инженерный подход к сложным задачам
В промышленном производстве стандартные решения часто становятся узким местом. Когда типовые балки, рамы или кожухи не подходят по габаритам, нагрузкам или условиям эксплуатации, в игру вступают нестандартные сварные конструкции на заказ от Завода. Это не просто услуга резки и сборки металла — это комплексная инженерная работа, требующая точных расчетов, соблюдения ГОСТов и глубокого понимания металлургии.
Мы сталкивались с ситуациями, когда попытка сэкономить на проектировании приводила к трещинам в несущих элементах уже через три месяца эксплуатации. Один из наших клиентов, производитель тяжелого оборудования, потерял более 2 миллионов рублей из-за деформации рамы конвейера, спроектированной без учета динамических нагрузок. Этот опыт научил нас одному главному правилу: каждая нестандартная деталь должна проходить полный цикл верификации — от 3D-моделирования до ультразвукового контроля швов.
В этой статье мы разберем, как правильно заказывать сложные металлоконструкции, какие параметры критичны для долговечности и почему выбор подрядчика с собственным производственным циклом важнее низкой цены за килограмм.
Что qualifies как «нестандартная конструкция» и где проходят границы ответственности
Термин «нестандартные сварные конструкции» охватывает огромный спектр изделий. Однако для заказчика важно понимать разницу между простой слесарной работой и инженерным изготовлением. Если вы можете купить изделие в строительном гипермаркете или со склада металлопроката — это стандарт. Если же требуется адаптация под уникальное оборудование, специфические климатические условия или экстремальные нагрузки — это нестандарт.
Ключевое отличие заключается в наличии технической документации. Стандартные изделия производятся по общим ТУ (техническим условиям) завода-изготовителя полуфабрикатов. Нестандартные изделия всегда создаются по индивидуальному КМ (конструкции металлические) и КМД (деталировка), разработанным под конкретный проект.
В нашей практике мы выделяем три основные категории таких заказов:
- Несущие каркасы и опоры. Сюда входят рамы для станков, опоры для резервуаров, эстакады трубопроводов. Главная характеристика — высокая ответственность. Ошибка здесь грозит обрушением. Требуется расчет на прочность, устойчивость и усталостную долговечность.
- Емкостное оборудование и сосуды под давлением. Баки, силосы, ресиверы. Здесь критична герметичность и коррозионная стойкость. Часто требуются специальные стали (нержавеющие, жаропрочные) и контроль качества швов рентгеном или УЗК.
- Кожухи, ограждения и элементы архитектуры. Декоративные фасады, защитные экраны, лестничные марши сложной геометрии. Основной вызов — эстетика и точность сборки. Швы часто шлифуются «в ноль», а допуски измеряются в миллиметрах.
Понимание категории вашего заказа поможет вам выбрать правильного подрядчика. Универсальный цех может сделать простую раму, но для сосуда под давлением нужен завод с лицензией Ростехнадзора и аттестованными сварщиками НАКС. Запросите у поставщика примеры работ именно в вашей категории перед подписанием договора.
Технологические этапы создания: от чертежа до готового изделия
Процесс изготовления нестандартных конструкций кардинально отличается от серийного производства. Он не терпит спешки и требует строгой последовательности действий. Нарушение любого этапа неизбежно ведет к браку, который иногда невозможно исправить даже переделкой.
1. Инженерное проектирование и расчет нагрузок
Все начинается не с металла, а с цифр. Наши инженеры используют системы автоматизированного проектирования (САПР), такие как SolidWorks или KOMPAS-3D, для создания трехмерной модели. На этом этапе рассчитываются статические и динамические нагрузки. Мы учитываем коэффициент запаса прочности, который для ответственных конструкций обычно составляет не менее 1.5–2.0.
Важно: Не присылайте просто эскиз «от руки». Для точной оценки стоимости и сроков необходимо техническое задание (ТЗ) с указанием максимальных нагрузок, условий эксплуатации (температура, влажность, агрессивные среды) и требований к монтажу.
2. Подготовка металла и раскрой
Использование лазерной или плазменной резки позволяет добиться точности контура до ±0.5 мм. Это критично для последующей сборки. Ручная газовая резка, которую часто применяют мелкие мастерские, дает неровный край и зону термического влияния, которая ухудшает свойства металла у края реза. Мы используем только механизированный раскрой на станках с ЧПУ.
3. Сборка и прихватка
Детали собираются в стапелях или на сборочных столах с использованием струбцин и магнитных уголков. Сначала выполняются прихватки — короткие швы, фиксирующие положение деталей. Геометрия проверяется лазерными нивелирами и шаблонами. Если на этом этапе есть перекос в 2 мм, после полной сварки он может превратиться в 10 мм из-за температурных деформаций.
4. Сварка основных швов
Это самый ответственный этап. В зависимости от толщины металла и требований, мы применяем ручную дуговую сварку (MMA), полуавтоматическую в среде защитных газов (MIG/MAG) или аргонодуговую сварку (TIG) для тонких листов и цветных металлов. Контроль межпроходной температуры обязателен для легированных сталей.
5. Контроль качества (НК)
Готовая конструкция проходит неразрушающий контроль. Визуально-измерительный контроль (ВИК) выявляет внешние дефекты: подрезы, поры, непровары. Для внутренних дефектов используется ультразвуковой контроль (УЗК) или радиография. Каждый сварщик имеет личный штамп, которым он маркирует свои швы. Это обеспечивает полную прослеживаемость.
6. Антикоррозионная защита и упаковка
Перед покраской поверхность очищается до степени Sa 2.5 (дробеструйная очистка). Это удаляет ржавчину и окалину, обеспечивая адгезию грунта. Нанесение цинкосодержащих грунтов и полиуретановых эмалей продлевает срок службы конструкции на десятилетия. Упаковка должна защищать углы и резьбовые соединения при транспортировке.
На каждом этапе клиент получает фотоотчет. Это прозрачность, которая исключает сюрпризы при приемке.
Выбор материалов: почему сталь Ст3 не всегда подходит
Одна из самых частых ошибок при заказе — требование использовать самую дешевую сталь там, где нужны специальные свойства. Материал определяет не только цену, но и технологию сварки, и конечную надежность изделия.
| Марка стали / Материал | Применение | Особенности сварки | Ограничения |
|---|---|---|---|
| Сталь Ст3сп / С245 | Общие конструкции, рамы, площадки, неответственные опоры. | Отличная свариваемость любыми методами. Не требует подогрева. | Низкая коррозионная стойкость. Хрупкость при температурах ниже -40°C. |
| Сталь 09Г2С / С345 | Северное исполнение, мостовые конструкции, крановые пути. | Хорошая свариваемость. Требует контроля тепловложения. | Выше цена, чем у Ст3. Требует качественных расходных материалов. |
| Нержавеющая сталь 12Х18Н10Т (AISI 321) | Пищевая промышленность, химические емкости, улица. | Сварка в среде аргона (TIG/MIG). Обязательна защита обратной стороны шва. | Высокая стоимость. Риск коробления из-за низкого теплопроводности. |
| Алюминиевые сплавы (АМг, АД31) | Легкие конструкции, транспорт, декор. | Только TIG или MIG импульсным током. Требует тщательной очистки оксидной пленки. | Низкая жесткость. Сложность контроля качества швов без рентгена. |
При выборе материала учитывайте среду эксплуатации. Для улицы в средней полосе России достаточно качественной грунтовки по Ст3. Для побережья или химических цехов нужна нержавеющая сталь или горячее цинкование. Для Крайнего Севера — только хладостойкие стали типа 09Г2С или 10Г2ФБЮ.
Мы рекомендуем согласовывать марку стали с инженером-проектировщиком. Замена Ст3 на 09Г2С увеличивает стоимость материала на 15-20%, но может спасти конструкцию от хрупкого разрушения зимой. Это не расходы, это страховка.
Стандарты и сертификация: гарантия безопасности
В России производство сварных конструкций регулируется строгими нормативами. Отсутствие соответствия этим нормам делает эксплуатацию объекта незаконной и опасной. При выборе завода-изготовителя обязательно проверяйте наличие следующих документов и компетенций:
- Сертификат ISO 9001:2015. Подтверждает, что на заводе внедрена система менеджмента качества. Это значит, что процессы стандартизированы, и качество не зависит от настроения конкретного сварщика.
- Аттестация сварочного производства (НАКС). Национальное Агентство Контроля Сварки выдает свидетельства об аттестации технологий сварки. Если завод имеет аттестацию ПТО (подъемно-транспортные сооружения) или ОПО (опасные производственные объекты), ему можно доверять сложные задачи.
- Соответствие ГОСТ 23118-2012. «Конструкции стальные строительные. Общие технические условия». Это базовый стандарт, регламентирующий допуски, качество швов и методы контроля.
- Лицензия Ростехнадзора. Необходима, если вы заказываете сосуды под давлением или элементы котлов. Без этой лицензии изготовление таких изделий является уголовным преступлением.
Источник: Федеральное агентство по техническому регулированию и метрологии
Не стесняйтесь запрашивать копии аттестатов сварщиков, которые будут работать над вашим заказом. Квалифицированный специалист должен иметь действующее удостоверение с указанием разрешенных способов сварки и групп технических устройств.
Экономика заказа: как формируется цена и где скрытые затраты
Цена нестандартной сварной конструкции редко бывает фиксированной «за килограмм». Она складывается из множества факторов, и понимание этой структуры поможет вам оптимизировать бюджет без потери качества.
Стоимость металла. Зависит от биржевых цен и объема закупки. При малых тиражах наценка за резку и логистику выше.
Трудоемкость изготовления. Простая рама из швеллера стоит дешевле, чем сложная ферма с множеством узлов. Количество сварных швов напрямую влияет на время работы и расход материалов (электроды, газ, проволока).
Проектные работы. Разработка КМД может составлять от 5% до 15% от стоимости изделия. Однако грамотный проект позволяет сэкономить до 20% металла за счет оптимизации раскроя.
Контроль качества. УЗК и рентген — дорогие процедуры. Но для ответственных объектов они обязательны. Экономия на НК может привести к замене всей партии после монтажа, что в 10 раз дороже.
Логистика и монтаж. Габаритные грузы требуют спецтранспорта. Иногда выгоднее сделать конструкцию разборной, чтобы удешевить перевозку, даже если это увеличит затраты на сварку при монтаже.
В нашей практике был случай, когда клиент выбрал самого дешевого подрядчика для изготовления опоры под вентилятор. Экономия составила 15%. Однако через полгода опора треснула по шву. Ремонт, включая демонтаж вентилятора, простои производства и новую сварку, обошелся в 3 раза дороже первоначальной экономии. Дешевая сварка — это всегда риск.
Часто задаваемые вопросы
Какой минимальный объем заказа вы принимаете?
Мы работаем как с крупными сериями, так и с единичными изделиями. Минимальный заказ ограничен экономической целесообразностью запуска оборудования. Обычно это сумма, покрывающая затраты на проектирование и настройку. Для мелких деталей (кронштейны, уголки) минимальная партия может составлять от 10 штук. Для крупных рам — от 1 штуки. Свяжитесь с нами для расчета конкретной детали.
Можно ли внести изменения в чертеж в процессе производства?
Теоретически — да, но это дорого и долго. Если металл уже раскроен, изменение геометрии потребует нового раскроя и списания старого материала. Если сварка уже началась, правки возможны только после снятия напряжений и повторного контроля. Мы рекомендуем утверждать 3D-модель до начала работ. Любые изменения после утверждения КМД оформляются дополнительным соглашением с пересчетом сроков и цены.
Какую гарантию вы даете на сварные швы?
Гарантия на целостность сварных соединений составляет от 12 до 36 месяцев в зависимости от условий эксплуатации и класса ответственности конструкции. Гарантия распространяется на отсутствие трещин, разрывов и деформаций, превышающих допуски ГОСТ. Гарантия не покрывает повреждения, возникшие из-за неправильной эксплуатации, перегрузок или внешних механических воздействий.
Работаете ли вы с чертежами заказчика?
Да, мы принимаем рабочие чертежи в форматах DWG, PDF, STEP. Однако наши инженеры обязательно проводят экспертизу технологичности (DFM). Если мы видим, что конструкция неудобна для сварки или транспортировки, мы предлагаем оптимизацию. Это бесплатная услуга, которая помогает избежать проблем на производстве.
Какие сроки изготовления типичны?
Сроки зависят от сложности. Простые изделия (рамы, лестницы) изготавливаются за 5–10 рабочих дней. Сложные емкости или конструкции с требованиями рентген-контроля — от 15 до 30 дней. Срочные заказы возможны с наценкой за overtime, но только если это не противоречит технологии (например, нельзя ускорить остывание металла без риска трещин).
Почему выбирают наш завод: опыт, технологии, ответственность
Рынок металлообработки перенасыщен предложениями. От гаражных мастерских до гигантских холдингов. Почему стоит остановиться на нас? Потому что мы сочетаем гибкость малого бизнеса с ресурсами и дисциплиной крупного завода.
Мы не просто «варим металл». Мы решаем инженерные задачи. Наши специалисты имеют опыт работы в нефтегазовом секторе, машиностроении и гражданском строительстве. Мы знаем, как ведет себя металл под нагрузкой, и как предотвратить усталостные разрушения.
Наш парк оборудования включает современные сварочные комплексы Lincoln Electric и ESAB, лазерные станки мощностью до 6 кВт и камеры дробеструйной очистки. Это позволяет нам держать высокую планку качества независимо от объема заказа.
Но главное — это люди. Наши сварщики регулярно проходят переаттестацию. Мастера контролируют каждый этап. Отдел качества независим от производства и имеет право остановить отгрузку, если хоть один параметр выходит за рамки допуска.
Мы понимаем, что для вас важна не просто «железка», а бесперебойная работа вашего бизнеса. Наша цель — поставить конструкцию, о которой вы забудете сразу после монтажа, потому что она будет работать годами без внимания.
Международный опыт и производственные мощности: партнерство с ООО «Шаньси Синьжуйда»
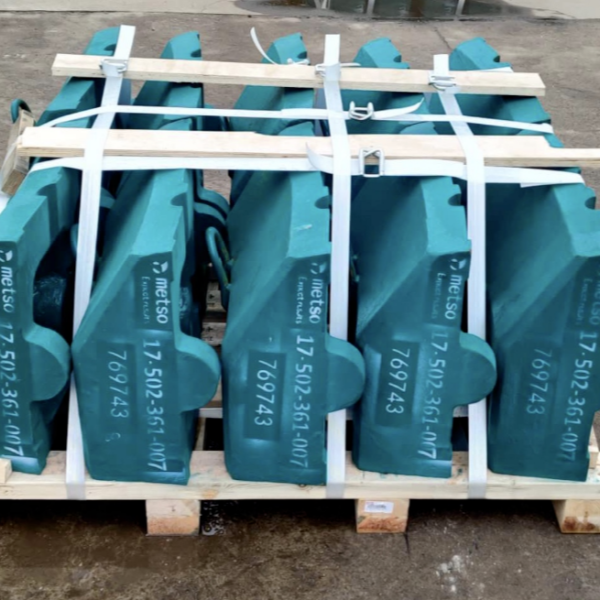
Для реализации проектов, требующих особо сложных литых компонентов или крупногабаритных элементов из высокомарганцовистых и легированных сталей, мы сотрудничаем с ведущими мировыми производителями. Ярким примером такого стратегического партнерства является сотрудничество с ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство».
Расположенное в промышленном парке провинции Шаньси (Китай), это предприятие с 2003 года специализируется на разработке и производстве компонентов для тяжелого промышленного оборудования. Мощности завода позволяют выпускать до 50 000 тонн продукции в год, включая единичные отливки массой до 50 тонн. Такой масштаб и технологическая база идеально дополняют наши возможности по изготовлению сварных конструкций, позволяя предлагать клиентам комплексные решения «под ключ».
Особое внимание «Шаньси Синьжуйда» уделяет контролю качества, что полностью соответствует нашим внутрен стандартам. Предприятие оснащено передовым аналитическим оборудованием: спектрометрами, ультразвуковыми и магнитопорошковыми дефектоскопами, твердомерами. Каждая партия проходит многоступенчатый контроль, а система менеджмента качества сертифицирована по стандарту ISO 9001. Продукция компании успешно экспортируется в Северную Америку, Европу и Юго-Восточную Азию, доказывая свою надежность в самых суровых условиях эксплуатации.
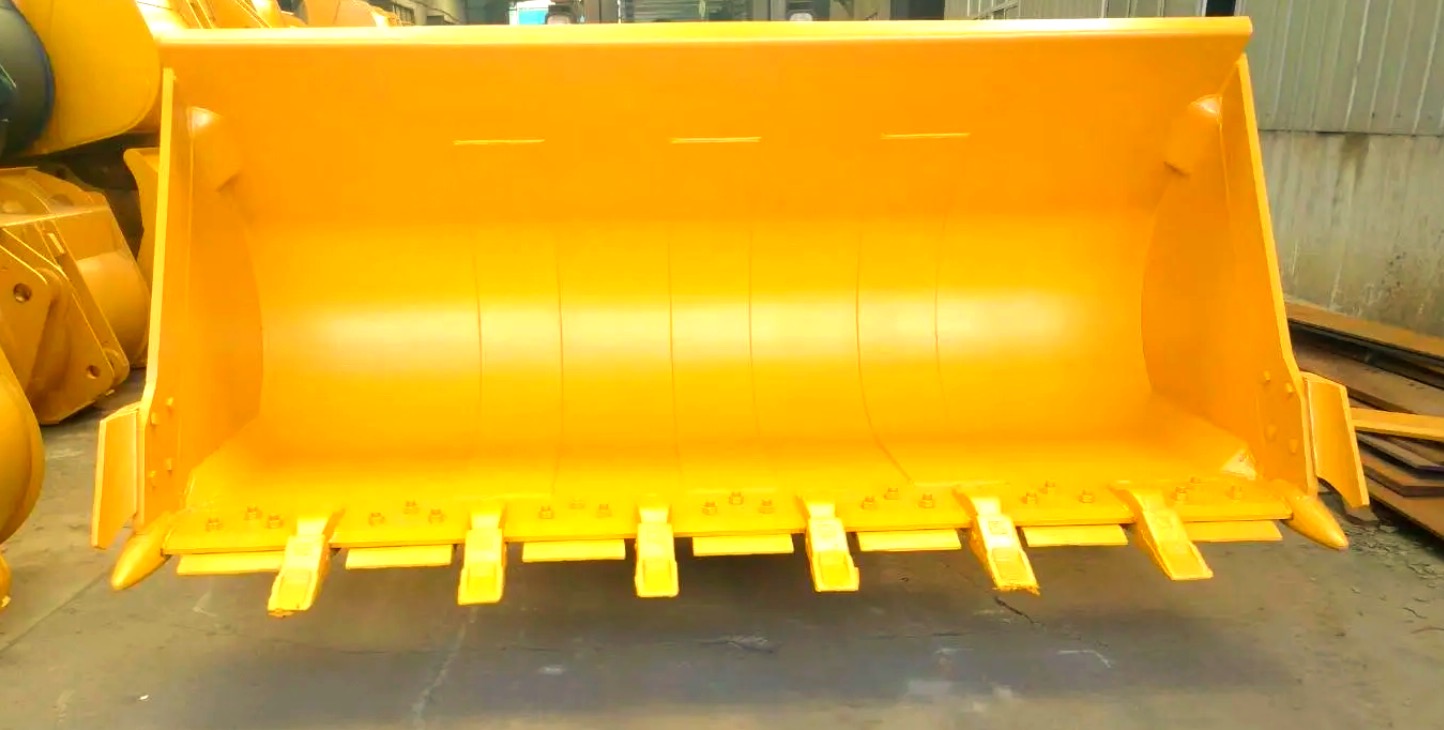
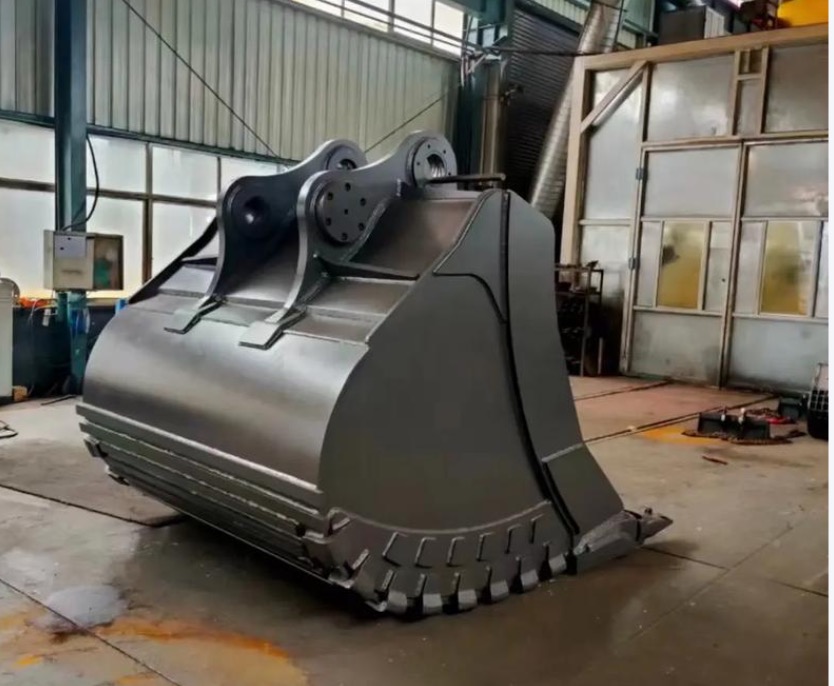
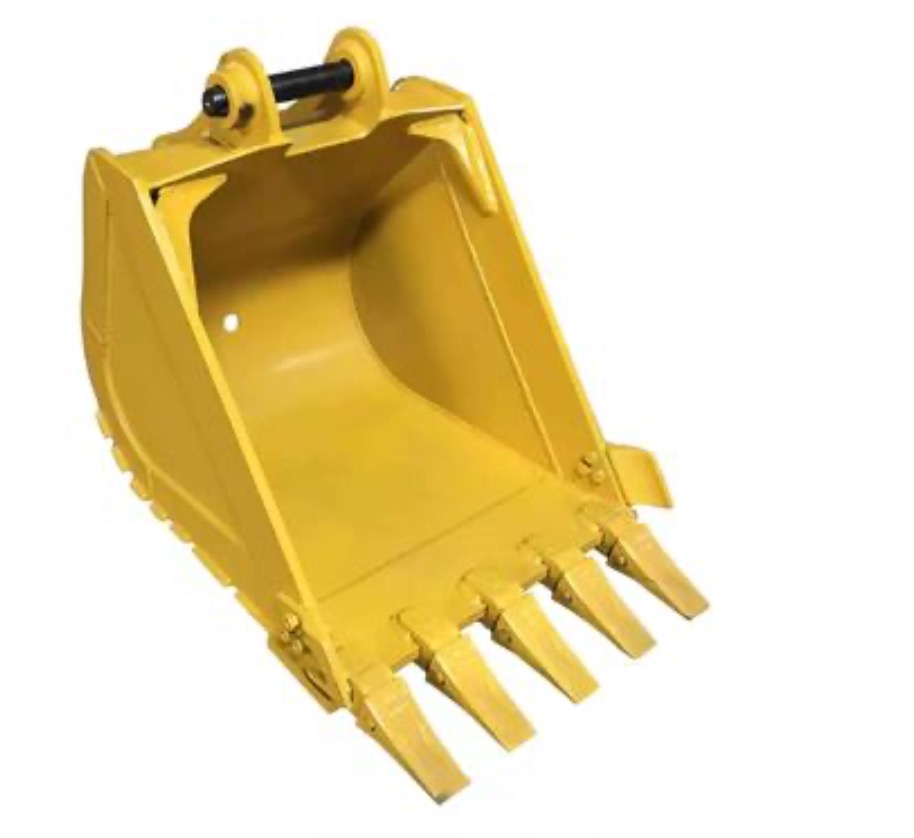
Благодаря этому партнерству, мы можем обеспечивать наших клиентов не только сварными конструкциями, но и высококачественными литыми деталями (станинами, конусами дробилок, ковшами), прошедшими точную механическую и термообработку. Это расширяет спектр решаемых задач от простых каркасов до сложных узлов горнодобывающего и металлургического оборудования.
Как начать сотрудничество: пошаговый алгоритм
Заказ нестандартных конструкций — это партнерство. Чем точнее вы поставите задачу, тем быстрее и дешевле мы ее выполним. Вот простой алгоритм действий:
- Подготовка исходных данных. Соберите имеющиеся чертежи, эскизы, фото места установки. Определите нагрузки и условия среды. Если чертежей нет, опишите задачу словами: «нужна рама для станка весом 5 тонн, габариты 2х3 метра».
- Отправка запроса. Заполните форму на сайте или отправьте письмо на почту. Прикрепите файлы. Укажите желаемые сроки.
- Инженерная оценка. Наши технологи изучат заявку. Если данных недостаточно, мы зададим уточняющие вопросы. Мы можем предложить оптимизацию конструкции для снижения цены.
- Коммерческое предложение. Вы получите детализированную смету: стоимость материалов, работ, покрытия, логистики. Сроки изготовления.
- Договор и аванс. Согласование условий, подписание договора, внесение аванса. Запуск в работу.
- Производство и отчетность. Вы получаете фотоотчеты с этапов раскроя, сборки и сварки. Возможность visita на производство (по согласованию).
- Контроль и отгрузка. Приемка готовой продукции, предоставление паспортов и сертификатов. Отгрузка транспортом завода или самовывоз.
Не откладывайте решение технических задач на потом. Качество конструкции закладывается на этапе проектирования. Доверьте это профессионалам, которые знают толк в металле.
Если у вас есть проект, требующий надежного исполнения, нестандартные сварные конструкции на заказ от Завода — это ваш выбор. Мы готовы обсудить вашу задачу уже сегодня.
Свяжитесь с нами сегодня для получения бесплатной консультации и предварительного расчета стоимости.
Читайте также: расчет металлических конструкций и антикоррозионная защита металла.
-


-
-

Whatsapp