Тяжелая деталь из углеродистой стали: характеристики и применение
2026-08-22
- Тяжелая деталь из углеродистой стали: характеристики и применение в промышленности
- Ключевые характеристики углеродистой стали для тяжелых деталей
- Производственные процессы: от поковки до механообработки
- Сферы применения тяжелых стальных деталей
- Как выбрать поставщика тяжелых деталей: чек-лист для закупщика
- Сравнение углеродистых и легированных сталей для тяжелых узлов
- Часто задаваемые вопросы (FAQ)
- Заключение и следующие шаги
Тяжелая деталь из углеродистой стали: характеристики и применение в промышленности
Выбор материалов для критически важных узлов machinery — это не просто вопрос стоимости, а баланс между прочностью, обрабатываемостью и долговечностью. Тяжелая деталь из углеродистой стали: характеристики и применение которых мы детально разберем в этом руководстве, составляет основу современной тяжелой индустрии. От валов прокатных станов до корпусов редукторов горнодобывающего оборудования — именно углеродистые стали обеспечивают необходимый запас прочности при приемлемой цене производства.
В нашей практике работы с B2B-клиентами из России, СНГ и Европы мы часто сталкиваемся с ситуацией, когда инженеры выбирают материал исключительно по пределу текучести, игнорируя такие факторы, как свариваемость или склонность к отпускной хрупкости. Это ошибка стоит дорого. Однажды наш клиент потерял три недели простоя линии из-за трещины в массивной шестерне, изготовленной из стали с неподходящим содержанием углерода для условий ударных нагрузок. В этой статье мы не просто перечислим марки стали, а объясним, как избежать подобных сценариев, опираясь на стандарты ГОСТ, ISO и реальный производственный опыт.
Мы рассмотрим физико-механические свойства, особенности термообработки крупногабаритных заготовок, специфику логистики тяжелых изделий и критерии выбора поставщика. Если вы принимаете решения о закупке или проектировании тяжелых металлических конструкций, эта информация сэкономит вам время и бюджет.
Ключевые характеристики углеродистой стали для тяжелых деталей
Углеродистая сталь — это сплав железа с углеродом, где содержание углерода обычно не превышает 2,14%. Для тяжелых деталей, таких как валы, оси, зубчатые колеса и корпуса, наиболее востребованы среднеуглеродистые (0,25–0,60% C) и высокоуглеродистые (более 0,60% C) стали. Именно процентное содержание углерода определяет фундаментальные свойства материала.
Влияние содержания углерода на механические свойства
С увеличением содержания углерода твердость и прочность стали растут, но пластичность и вязкость падают. Это критический момент для тяжелых деталей. Деталь должна выдерживать не только статическую нагрузку, но и динамические удары.
- Низкоуглеродистые стали (до 0,25% C): Обладают высокой пластичностью и отличной свариваемостью. Однако их низкая твердость делает их непригодными для деталей, работающих на износ, без дополнительной химико-термической обработки (цементации). Пример: Сталь 20 (аналог AISI 1020).
- Среднеуглеродистые стали (0,25–0,60% C): “Золотая середина” для машиностроения. После закалки и отпуска они приобретают высокий предел выносливости и достаточную вязкость. Именно из этих сталей делают большинство тяжелых валов и шестерен. Примеры: Сталь 45 (AISI 1045), Сталь 40Х (с добавлением хрома).
- Высокоуглеродистые стали (более 0,60% C): Используются для инструментов и деталей, требующих экстремальной твердости поверхности. Они хрупкие и плохо свариваются. Для массивных конструкций применяются редко, только в специфических случаях износа.
Важно понимать: заявленные в справочниках свойства относятся к образцам небольшого сечения. Для тяжелой детали с диаметром более 100 мм возникает эффект “маслянистости” или непрокаливаемости. Сердцевина крупной заготовки остывает медленнее, чем поверхность, что приводит к неоднородности структуры. Мы всегда учитываем этот фактор при расчете режимов термообработки.
Прочностные показатели и стандарты
При заказе тяжелых деталей необходимо четко определять требуемые механические свойства. Основные параметры, которые контролируются входным контролем:
| Параметр | Обозначение | Почему это важно для тяжелой детали |
|---|---|---|
| Предел прочности | σB (МПа) | Максимальная нагрузка перед разрушением. Для тяжелых валов обычно требуется не менее 600–800 МПа. |
| Предел текучести | σT (МПа) | Нагрузка, при которой начинаются необратимые деформации. Критично для точности сопряжений. |
| Относительное удлинение | δ (%) | Показатель пластичности. Низкое значение означает хрупкость детали при ударах. |
| Ударная вязкость | KCU (Дж/см²) | Способность поглощать энергию удара. Особенно важно для работы при низких температурах (северное исполнение). |
| Твердость | HRC / HB | Сопротивление внедрению другого тела. Определяет износостойкость поверхностей трения. |
Источник: Технические условия ГОСТ 8479-70 “Заготовки из конструкционной углеродистой и легированной стали”.
Рекомендация: Не требуйте максимальных значений по всем параметрам одновременно. Увеличение прочности часто снижает ударную вязкость. Определите приоритет для вашего узла: износостойкость или устойчивость к ударам.
Производственные процессы: от поковки до механообработки
Изготовление тяжелой детали из углеродистой стали — это многоступенчатый процесс, где каждый этап влияет на финальное качество. Ошибка на этапе ковки или термообработки невозможно исправить последующей шлифовкой.
Ковка и литье: выбор технологии формирования
Для ответственных тяжелых деталей предпочтительнее объемная штамповка или свободная ковка, а не литье. Литые детали имеют внутреннюю пористость и неоднородную структуру, что снижает их усталостную прочность. Кованые заготовки обладают волокнистой структурой, которая повторяет контур детали, обеспечивая максимальную прочность.
Однако литье остается экономически оправданным для деталей сложной геометрической формы, которые трудно или невозможно выковать, например, корпуса редукторов со множеством ребер жесткости. В таких случаях используется литье в песчаные формы с последующим улучшением.
В нашей практике мы рекомендуем ковку для валов, шестерен и осей, подвергающихся циклическим нагрузкам. Для стационарных корпусных деталей, не несущих высоких динамических нагрузок, допустимо качественное литье из стали 25Л или 35Л.
Именно здесь важен выбор партнера с глубокими компетенциями в литейном производстве. Например, ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство» (Китай, провинция Шаньси) специализируется на создании сложных литых компонентов для тяжелого промышленного оборудования с 2003 года. Предприятие располагает современной базой мощностью до 50 000 тонн продукции в год и способно выпускать единичные отливки массой до 50 тонн. Использование передовых линий по производству керамического песка и строгий контроль состава сплавов позволяют компании достигать высокой точности геометрии и стабильности механических свойств даже в крупногабаритных изделиях, таких как станины дробилок, шлаковни и корпуса подшипников.
Термообработка крупных сечений: вызовы и решения
Термообработка — самый критичный этап для тяжелых деталей. Основная проблема — возникновение внутренних напряжений из-за неравномерного охлаждения. Если большую деталь резко охладить в воде, она может треснуть внутри, даже если поверхность останется целой.
Мы используем следующие подходы для минимизации рисков:
- Ступенчатая закалка: Охлаждение в двух средах. Сначала в быстро охлаждающей среде (вода или полимерный раствор) до температуры выше точки начала мартенситного превращения, затем перенос в масло или воздух. Это снижает термические напряжения.
- Изотермическая выдержка: Выдержка детали в печи при температуре чуть ниже точки аустенитного превращения перед окончательным охлаждением. Это позволяет выровнять температуру по всему сечению.
- Отпуск сразу после закалки: Тяжелые детали нельзя оставлять после закалки без отпуска более чем на 2-4 часа. Задержка может привести к образованию холодных трещин.
Качество термообработки напрямую зависит от технического оснащения завода. На примере того же предприятия «Шаньси Синьжуйда», эффективность процессов обеспечивается наличием трех автоматических установок термообработки с программным управлением температурой. Такой уровень автоматизации исключает человеческий фактор и гарантирует соблюдение режимов нагрева и охлаждения, что критически важно для предотвращения скрытых дефектов в массивных отливках из высокомарганцовистых и легированных сталей.
Частая ошибка: Игнорирование скорости нагрева. Массивные заготовки должны нагреваться в печи медленно, особенно в диапазоне до 600°C, чтобы избежать теплового шока. Мы фиксируем случаи, когда поставщики нарушали этот режим ради экономии времени, что приводило к скрытым дефектам, проявляющимся только через полгода эксплуатации.
Механообработка и контроль качества
После термообработки следует механическая обработка. Для тяжелых деталей характерны большие припуски на обработку. Важно использовать станки с достаточной жесткостью и мощностью. Биение тяжелого вала при токарной обработке может достигать значительных величин, если неправильно выбраны точки базирования.
Контроль качества включает:
- Ультразвуковой контроль (УЗК) на наличие внутренних раковин и трещин.
- Магнитопорошковый контроль поверхности для выявления микротрещин.
- Измерение твердости в нескольких точках (центр, край, переходная зона) для подтверждения сквозной прокаливаемости.
Сертификация по ISO 9001 или наличие системы менеджмента качества на предприятии-изготовителе является обязательным требованием для серьезных проектов. Без протоколов испытаний каждая партия тяжелых деталей становится лотереей. Компания «Шаньси Синьжуйда», сертифицированная по ISO 9001, реализует принципы всеобщего управления качеством, используя комплекс аналитического оборудования — от спектрометров до ультразвуковых дефектоскопов. Каждая партия продукции проходит многоступенчатый входной, операционный и приёмочный контроль, что подтверждается экспортными поставками в Северную Америку, Европу и другие регионы с высокими требованиями к надежности.
Сферы применения тяжелых стальных деталей
Понимание того, где и как работает деталь, помогает выбрать правильную марку стали и метод изготовления. Рассмотрим ключевые отрасли.
Горнодобывающая промышленность и металлургия
Это самый тяжелый сектор. Оборудование здесь работает в условиях абразивного износа, высоких ударных нагрузок и вибрации. Шахтные подъемники, дробилки, мельницы, прокатные станы.
Пример из практики: Валы для шаровых мельниц диаметром до 300 мм. Они работают на изгиб и кручение. Материал: сталь 45 или 40Х с поверхностной закалкой ТВЧ (токами высокой частоты) шеек валов. Глубина закаленного слоя должна быть не менее 3-5 мм. Использование более дешевой стали без легирования приводит к быстрому износу посадочных мест под подшипники.
В условиях Крайнего Севера (температуры до -50°C) обычная углеродистая сталь становится хрупкой. Здесь необходимо применять стали с гарантированной ударной вязкостью при низких температурах или вводить легирующие элементы (никель), что переводит сталь в разряд легированных, но база остается углеродистой.
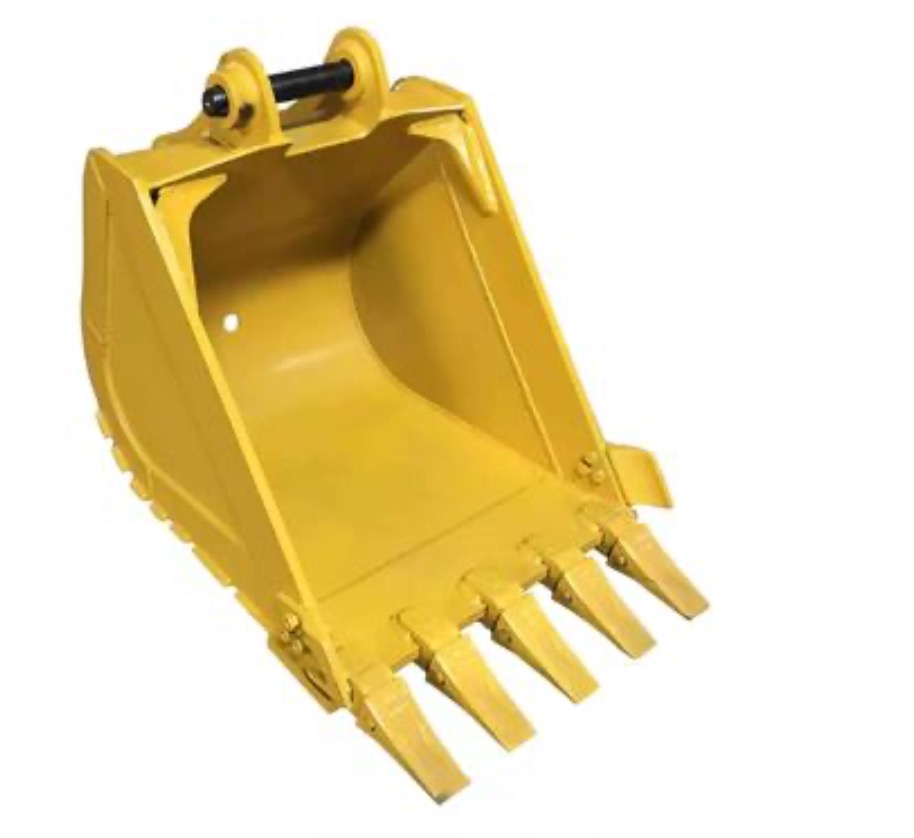
Ассортимент продукции для горнодобывающей отрасли, предлагаемый такими производителями, как «Шаньси Синьжуйда», включает подвижные и неподвижные конусы для дробильного оборудования, запчасти для двухвалковых машин, а также ковшовые зубья. Эти изделия изготавливаются из специальных сталей (включая высокомарганцовистые), устойчивых к экстремальному абразивному износу, что дополняет линейку традиционных углеродистых сталей в сложных узлах трения.
Энергетическое машиностроение
Турбины, генераторы, насосы высокого давления. Требования к точности геометрии и балансу здесь экстремально высоки. Дисбаланс тяжелого ротора из-за неоднородности структуры металла может разрушить весь агрегат.
Для роторов турбин используются качественные углеродистые стали глубокой прокаливаемости. Важнейшим параметром является ползучесть — способность материала медленно деформироваться под длительной нагрузкой при высоких температурах. Хотя для высоких температур чаще применяют жаропрочные легированные стали, вспомогательные валы и диски часто изготавливают из улучшенных углеродистых сталей.
Строительная техника и транспорт
Гусеничные тележки экскаваторов, оси вагонов, крюки кранов. Эти детали подвержены многократным перегрузкам. Ось вагона — классический пример тяжелой детали из углеродистой стали (обычно сталь 50 или аналоги). Она должна выдерживать миллионы циклов нагружения без усталостного разрушения.
Здесь критичен контроль поверхностных дефектов. Любая царапина или риска от инструмента становится концентратором напряжений и началом усталостной трещины. Поэтому финишная шлифовка и полировка таких деталей обязательны.
Как выбрать поставщика тяжелых деталей: чек-лист для закупщика
Рынок предложений обширен, но качество варьируется колоссально. Выбирая партнера для изготовления или поставки тяжелых деталей из углеродистой стали, обратите внимание на следующие пункты. Это основано на нашем опыте аудита десятков заводов.
- Наличие собственного парка термообработочных печей. Если завод передает закалку на субподряд, вы теряете контроль над процессом. Термический цех должен быть интегрирован в производственную цепочку. Спросите фотографии печей и графики загрузки.
- Лаборатория неразрушающего контроля. Поставщик обязан иметь собственный УЗК и магнитопорошковый контроль. Требуйте примеры сертификатов на продукцию (Passport of Quality), где указаны реальные результаты испытаний, а не просто нормативные значения.
- Опыт работы с крупногабаритными заготовками. Обработка детали весом 5 тонн отличается от обработки детали весом 50 кг. Нужны специальные кран-балки, кантователи и измерительные инструменты большого размера. Узнайте, какой максимальный вес заготовки они обрабатывали за последний год.
- Прозрачность сырья. Требуйте сертификаты на металл (mill certificates) от металлургического комбината. Проверьте соответствие марки стали заявленной. Часто недобросовестные производители заменяют сталь 45 на сталь 35, экономя на легирующих добавках или контроле углерода.
- Логистические возможности. Тяжелая деталь требует специального транспорта. Поставщик должен иметь опыт упаковки (антикоррозийная защита, деревянная тара, фиксация) и отгрузки негабаритных грузов. Повреждение при транспортировке сводит на нет все усилия по производству.
Мы заметили тенденцию: китайские производители предлагают цены на 20-30% ниже российских или европейских. Однако логистика и таможенные платежи съедают эту разницу, а сроки поставки увеличиваются на 1,5-2 месяца. Для срочных ремонтов это неприемлемо. Для плановых закупок крупных партий — возможно, но только при жестком входном контроле на вашем складе. При этом такие предприятия, как «Шаньси Синьжуйда», благодаря выгодному географическому положению в промышленном парке уезда Цзяочэн и развитой транспортной инфраструктуре, успешно реализуют экспортные поставки, соблюдая сроки и обеспечивая клиентоориентированный подход.
Сравнение углеродистых и легированных сталей для тяжелых узлов
Часто возникает вопрос: почему не использовать всегда лучшую легированную сталь? Ответ лежит в плоскости экономики и технологичности.
| Критерий | Углеродистая сталь (напр., Сталь 45) | Легированная сталь (напр., 40Х, 30ХГСА) |
|---|---|---|
| Стоимость материала | Низкая. Доступна повсеместно. | Выше на 30-50% из-за стоимости легирующих элементов (Cr, Ni, Mo). |
| Обрабатываемость резанием | Хорошая в состоянии отжига. Твердая после закалки. | Зависит от легирующих элементов. Некоторые стали труднее обрабатываются из-за вязкости. |
| Прокаливаемость | Низкая. Глубина закалки ограничена (до 10-15 мм в масле для средних сечений). | Высокая. Сквозная прокаливаемость больших сечений. |
| Свариваемость | Сталь 20-25 — хорошая. Сталь 45 — ограниченная (требует подогрева). | Чаще всего плохая или очень плохая. Требует специальной технологии сварки. |
| Применение | Детали, работающие на износ поверхности, валы среднего диаметра, крепеж. | Ответственные детали большого сечения, работающие при низких температурах или высоких динамических нагрузках. |
Рекомендация: Если диаметр вашей детали менее 80-100 мм и нагрузки не экстремальные, углеродистая сталь с поверхностной закалкой (ТВЧ или цементация) будет экономически эффективнее. Если же сечение больше 150 мм и важна прочность сердцевины, без легированной стали не обойтись.
Часто задаваемые вопросы (FAQ)
Какая сталь лучше для изготовления тяжелого вала: Сталь 45 или 40Х?
Для валов диаметром до 100 мм, работающих в обычных условиях, Сталь 45 является оптимальным выбором по соотношению цена/качество. Она хорошо прокаливается в таком сечении и легко обрабатывается. Сталь 40Х (легированная хромом) необходима, если диаметр вала превышает 100-120 мм, так как хром увеличивает глубину прокаливаемости. Также 40Х предпочтительнее, если вал работает в условиях повышенных динамических нагрузок, благодаря лучшей вязкости после улучшения.
Можно ли сваривать тяжелые детали из углеродистой стали?
Да, но с ограничениями. Низкоуглеродистые стали (Сталь 20, 25) свариваются отлично без предварительного подогрева. Среднеуглеродистые стали (Сталь 40, 45) склонны к образованию трещин в зоне шва из-за закалки этого участка при остывании. Для их сварки обязателен предварительный подогрев детали до 200-300°C, использование специальных электродов и последующий отпуск сварного шва. Если конструкция позволяет, лучше избегать сварки деталей из Сталь 45, заменив ее на болтовые соединения или цельную поковку.
Как проверить качество тяжелой детали без разрушения?
Используйте комбинацию методов неразрушающего контроля. Ультразвуковой контроль (УЗК) выявит внутренние раковины и трещины. Магнитопорошковый контроль или цветная дефектоскопия покажут поверхностные трещины. Измерение твердости портативным твердомером (например, методом динамического вдавливания) позволит косвенно оценить качество термообработки в разных точках. Визуальный осмотр должен проводиться под лупой для выявления рисок и коррозии.
Какой срок изготовления типичной тяжелой поковки?
Срок зависит от сложности и наличия заготовки на складе металлургического завода. Стандартный цикл: заказ слитка/заготовки (2-4 недели) + ковка и термообработка (2-3 недели) + механообработка (2-4 недели). Итого, реалистичный срок поставки сложной тяжелой детали “с нуля” составляет 2-3 месяца. Срочные заказы возможны только при наличии подходящих заготовок на складе производителя.
Заключение и следующие шаги
Тяжелая деталь из углеродистой стали — это фундамент надежности вашего оборудования. Правильный выбор марки стали, учет эффектов массогабаритности при термообработке и строгий контроль качества позволяют избежать аварийных остановок производства. Не экономьте на входном контроле металла и проверке поставщика: цена ошибки в тяжелом машиностроении измеряется не только стоимостью детали, но и миллионами рублей убытков от простоя.
Если вы планируете закупку партии тяжелых поковок, валов или сложных литых узлов, мы готовы провести технический аудит вашего чертежа и предложить оптимальную технологию изготовления. Наши специалисты помогут подобрать аналог импортных сталей среди доступных на рынке марок, сохранив необходимые характеристики. В частности, для задач, требующих высокоточного литья крупногабаритных деталей, сотрудничество с проверенными производителями, такими как ООО «Шаньси Синьжуйда Металлургическое Машиностроительное Производство», обеспечивает надежность поставок и соответствие международным стандартам качества.
Запросить коммерческое предложение на изготовление тяжелых деталей
Технические требования к поковкам из углеродистой стали
Свяжитесь с нами сегодня для консультации по вашему проекту.
-


-
-

Whatsapp